



Čo je stroj na výrobu káblov zo silikónovej gumy?
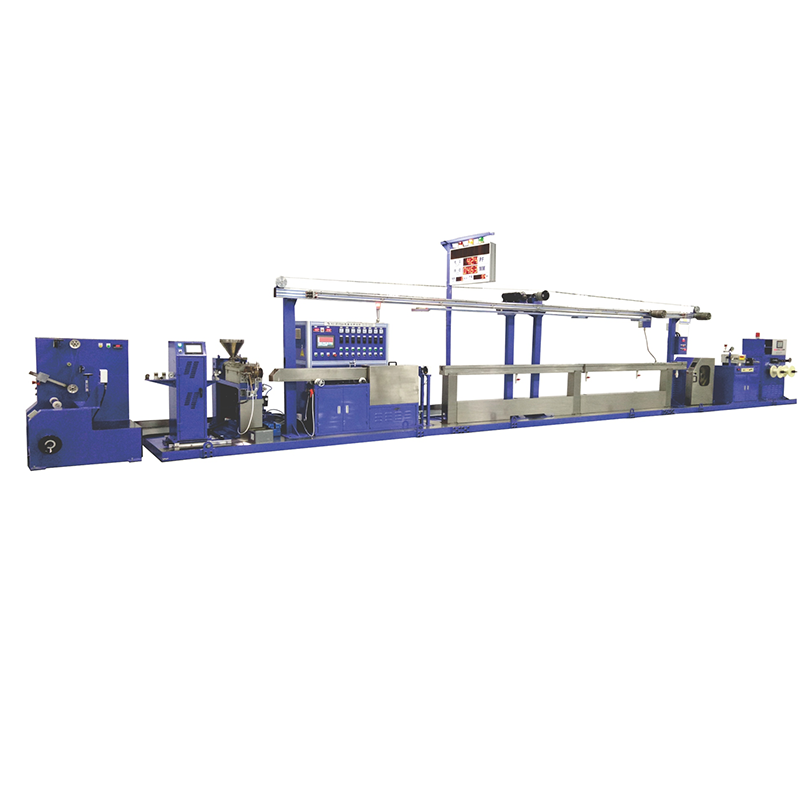
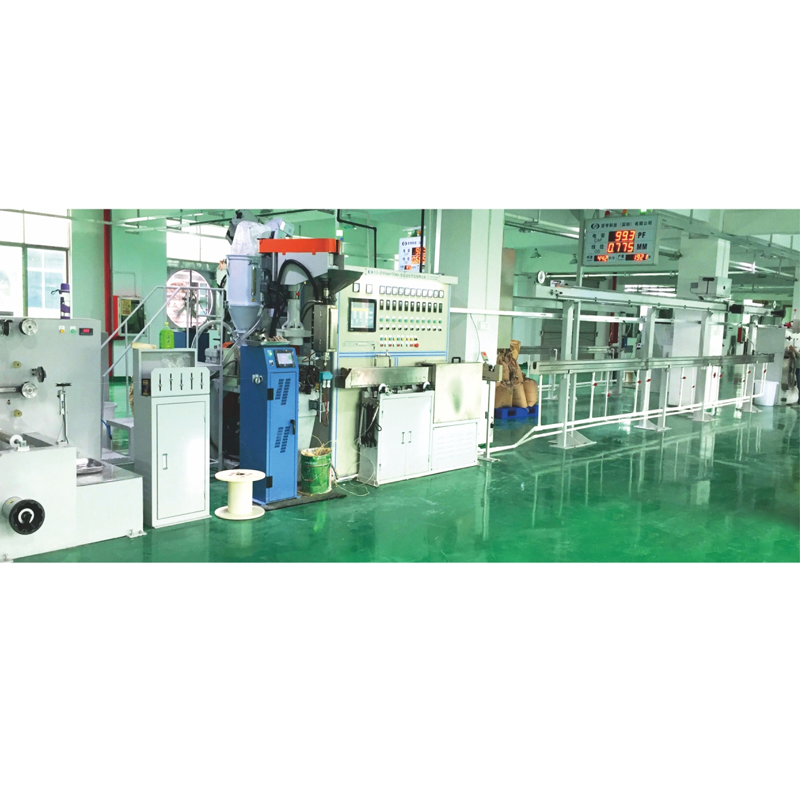
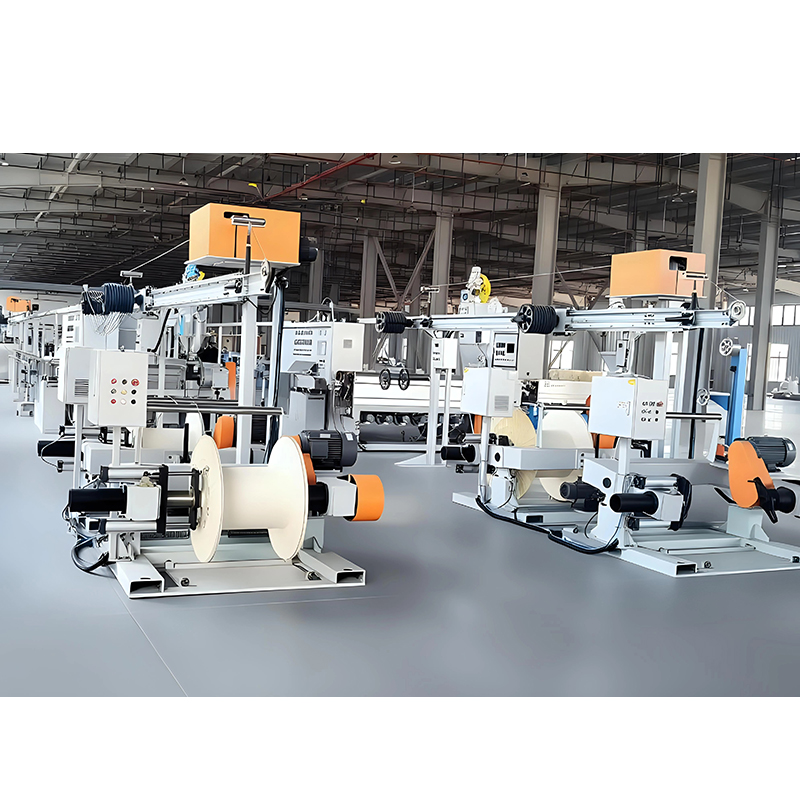
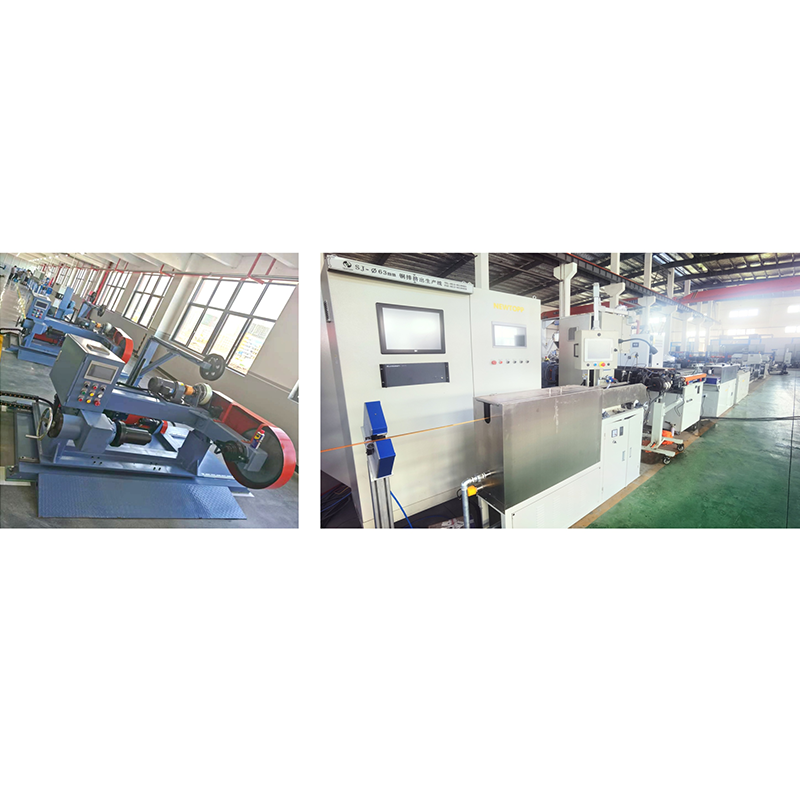
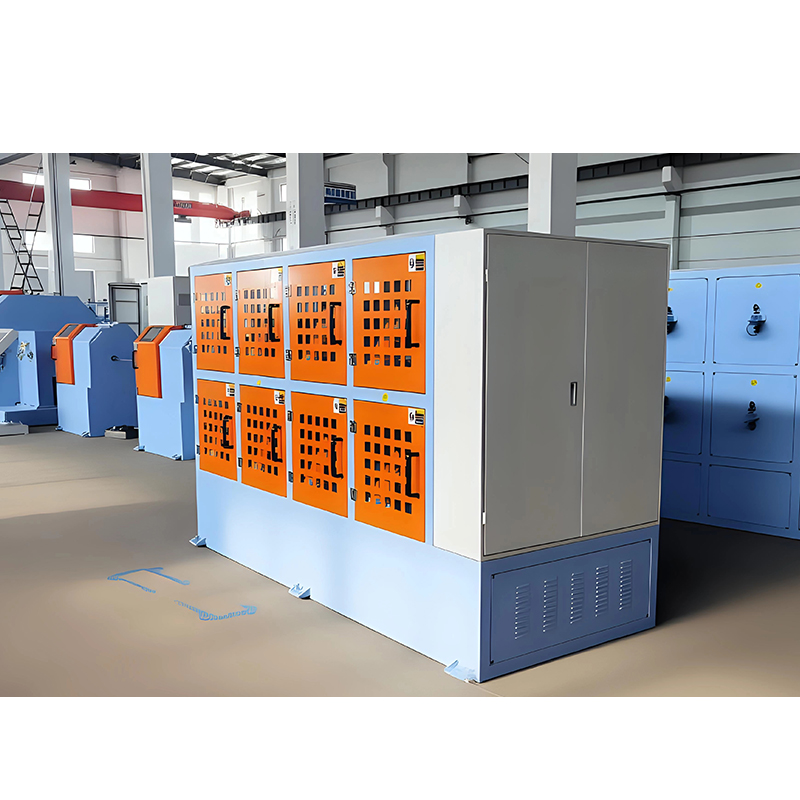
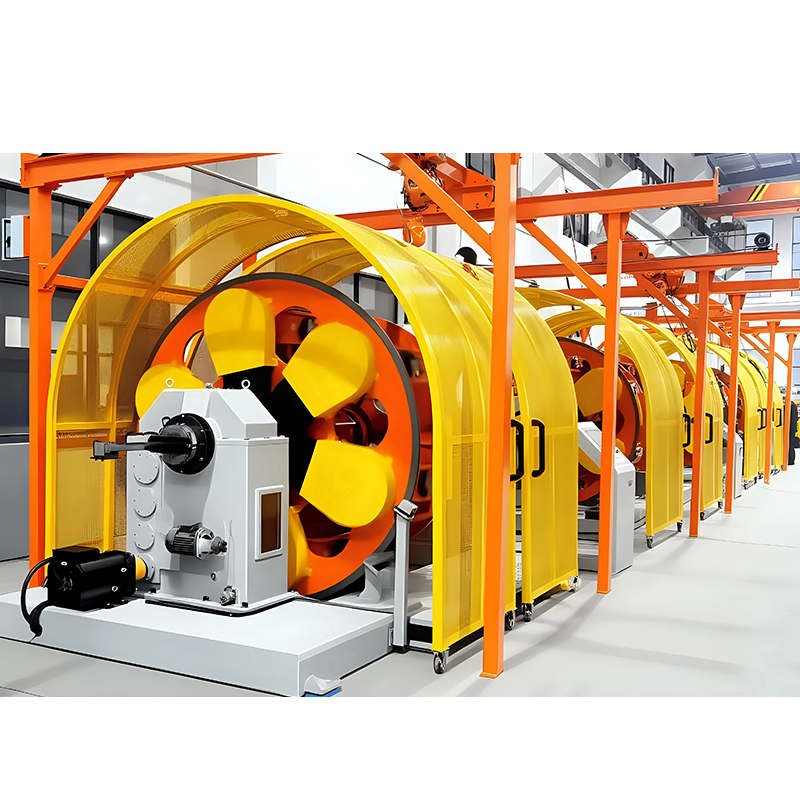
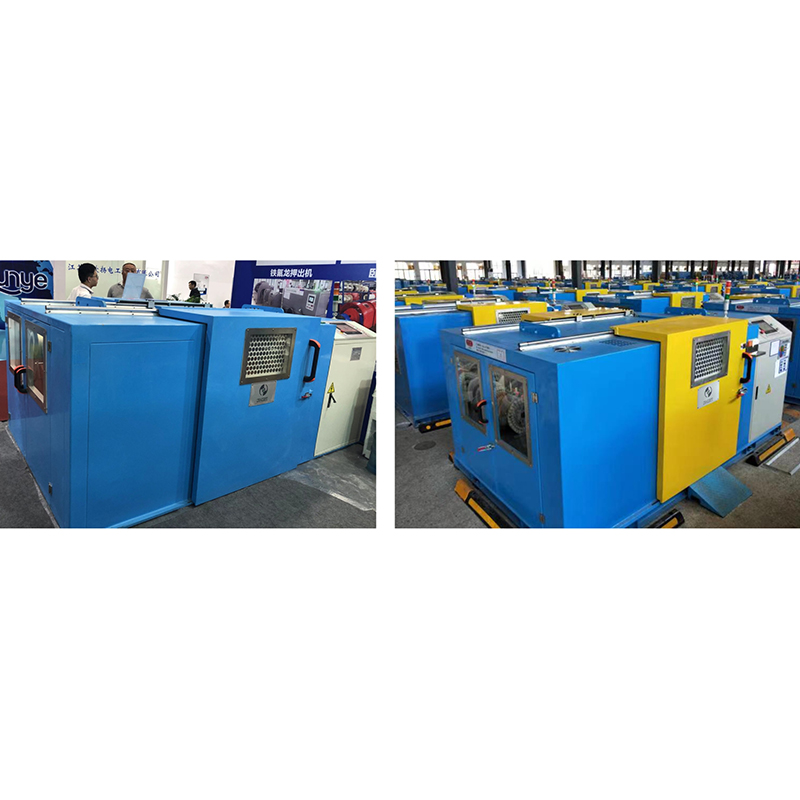
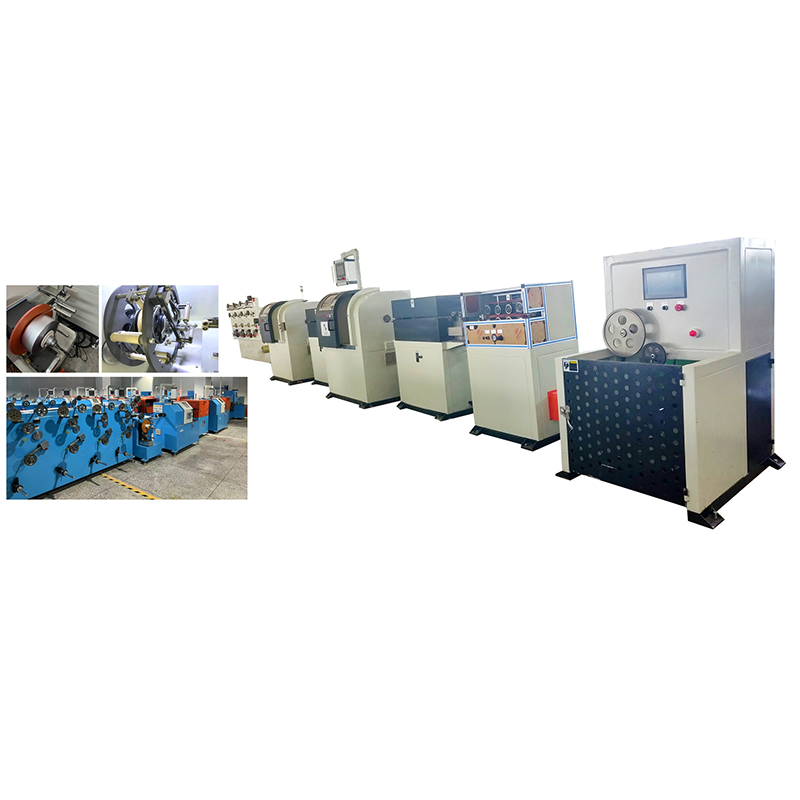
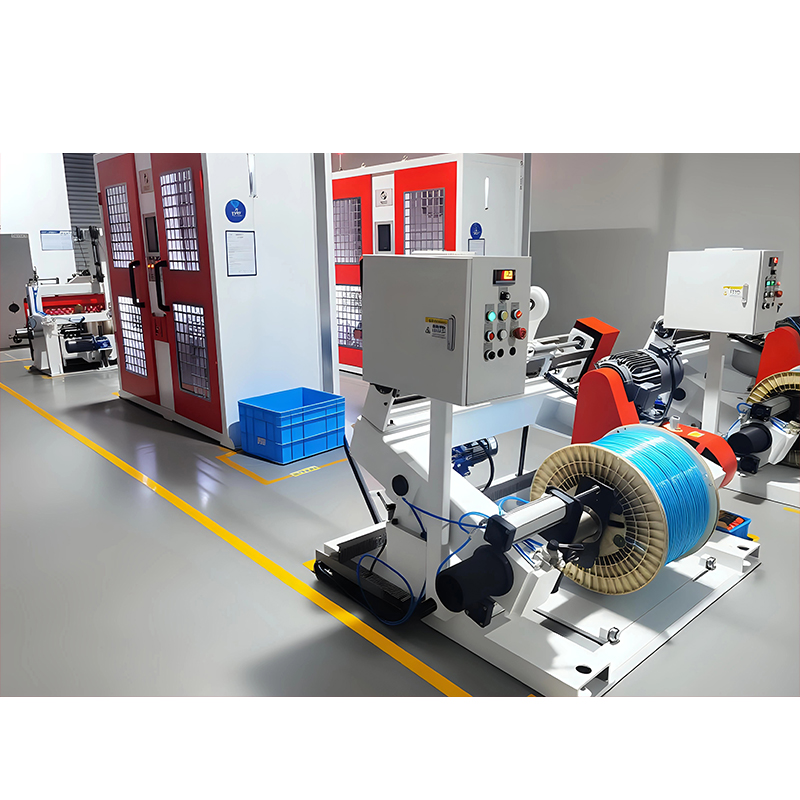
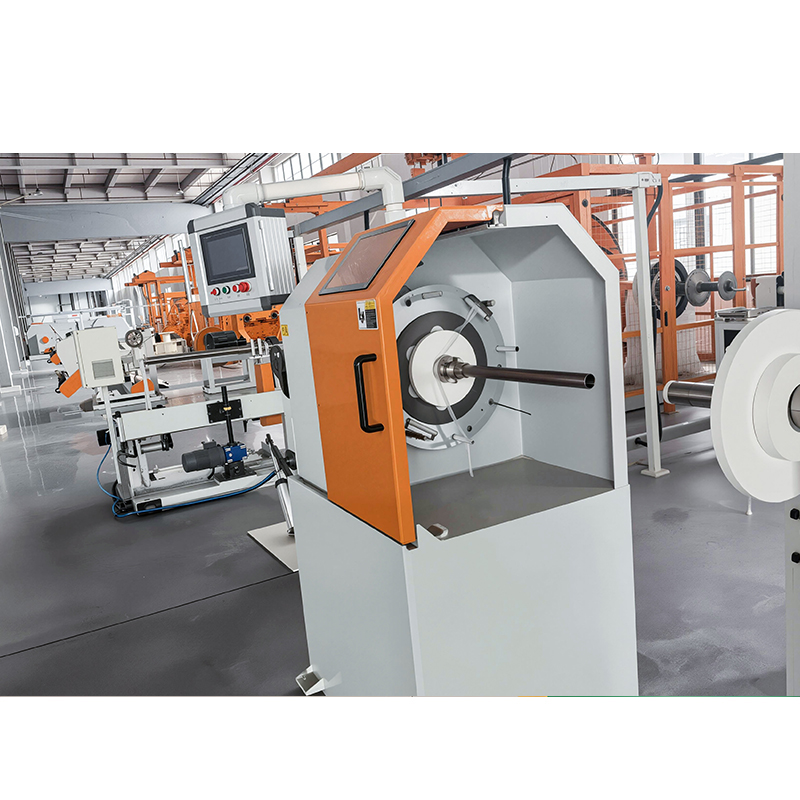
Silikónová guma stroj na výrobu káblov je kompletná extrúzna linka, ktorá nanáša nevytvrdenú silikónovú gumu okolo vodiča, vulkanizuje ho v kanáli vytvrdzovania horúcim vzduchom a potom ochladzuje a navíja hotový kábel. Z hľadiska výroby nejde o jeden lis alebo navíjač; je to koordinovaná súprava strojov, v ktorej musí byť extrudér, vytvrdzovacia časť, chladiaci žľab a naberač prispôsobené správaniu sa vytvrdzovacej zmesi a toleranciám hrúbky steny kábla.
Silikónová guma je termoset, takže sa spracováva inak ako PVC alebo polyetylén. Zmes vstupuje do extrudéra s prívodom za studena ako nevulkanizovaná guma, po vytlačení musí byť zosieťovaná a nemôže tolerovať závitovku s vysokým trením používanú pre termoplasty. Linka určená pre konvenčnú izoláciu nevytvára konzistentné silikónové vrstvy, bez ohľadu na rýchlosť skrutky. Všeobecné vysvetlenie, ako sa zostavujú vytláčacie linky, nájdete v našom komplexnom sprievodcovi vytláčacími linkami.
Hlavné komponenty linky na vytláčanie silikónovej gumy
Každé káblové vedenie zo silikónovej gumy pozostáva z piatich funkčných staníc a ich špecifikácie sú pevne spojené. Výber vysokovýkonného extrudéra bez rovnako dlhej vytvrdzovacej časti jednoducho núti linku bežať pomalšie.
| Komponent | Funkcia | Poznámka k výberu |
|---|---|---|
| Gumový extrudér s podávaním za studena | Plastifikuje silikónovú zmes a dodáva ju do krížovej hlavy | Sud s regulovanou teplotou; L/D pomer bežne 12:1 až 20:1 |
| Krížová hlava zomrie | Vedie vodič a nanáša rovnomernú gumovú vrstvu | Geometria lisovnice a zarovnanie stredu riadia sústrednosť hrúbky steny |
| Teplovzdušný vulkanizačný kanál | Zosieťuje silikónovú zlúčeninu na stabilný elastomér | Dĺžka a teplotný profil musia zodpovedať krivke vytvrdzovania zmesi |
| Chladiaci žľab | Znižuje teplotu kábla pred navinutím | Stupňovité chladenie vodou zabraňuje tepelnému šoku a pórovitosti |
| Odvoz a odoberanie | Pri konštantnom napätí ťahá kábel a navíja ho na bubny | Stabilita rýchlosti priamo ovplyvňuje priemer a oválnosť |
Ako funguje proces výroby káblov zo silikónovej gumy
Proces má päť rôznych fáz a každá z nich má špecifický vplyv na kvalitu izolácie.
- Silikónovú zmes priveďte do extrudéra so studeným podávaním, kde ju závitovka dopraví a plastifikuje bez vysokého trecieho tepla používaného pre termoplasty.
- Vytlačte okolo vodiča cez krížovú hlavu a vytvorte sústrednú vrstvu nad medeným alebo lankovým vodičom.
- Vulkanizujte kábel v teplovzdušnom kanáli, kde peroxidový katalyzátor zosieťuje gumu do stabilného elastoméru.
- Kábel postupne ochladzujte vo vodnom žľabe, aby sa zafixovali rozmery a zabránilo sa pórovitosti.
- Zmerajte priemer a natiahnite hotové lano na bubny s kontrolovaným napätím.
Čas vytvrdzovania závisí od hrúbky steny; pre typickú 2 mm silikónovú stenu môže vytvrdzovací kanál siahať 12 až 30 metrov na vysokorýchlostnej linke. Pre výrobcov zameraných na jednožilové káble so silikónovou izoláciou – vodiče motora, vykurovací kábel a elektroinštaláciu spotrebiča – špeciálna linka na vytláčanie izolácie žilových drôtov integruje extrudér, vytvrdzovací kanál, chladenie a navíjanie do jednej strojovej súpravy, čo skracuje uvedenie do prevádzky a zjednodušuje riadenie procesu.
Silikónová guma vs. PVC vs. PTFE: Porovnanie materiálov
Výber materiálu viac ako stroj určuje teplotnú triedu a cenu hotového kábla.
| Nehnuteľnosť | Silikónová guma | PVC | PTFE/FEP |
|---|---|---|---|
| Plynulý teplotný rozsah | -60 °C až 200 °C | -40 °C až 105 °C | -200 °C až 260 °C |
| Nízkoteplotná flexibilita | Výborne | Slabý až stredný | Dobre |
| Výkon plameňa | Samozhášavý s prísadami | Samozhášavý | Výborne |
| Náročnosť spracovania | Vyžaduje vulkanizáciu | Jednoduché | Veľmi ťažké |
| Relatívne náklady na materiál | Vysoká | Nízka | Veľmi vysoká |
Praktická správa pre výrobcu káblov je taká silikónový kaučuk zarába tam, kde sa vyžaduje nepretržitá prevádzková teplota nad 150 °C a flexibilita za studena . Pre bežné vnútorné rozvody je spracovanie PVC lacnejšie. Pre extrémne prostredia ponúka PTFE vyššie hodnotenie, ale pri oveľa vyšších nákladoch na materiál a spracovanie. Výber stroja sa riadi špecifikáciou produktu, nie naopak.
Ako si vybrať stroj na výrobu káblov zo silikónovej gumy
Výber začína špecifikáciou kábla a cieľovým výstupom, potom prechádza presnosťou riadenia a schopnosťou dodávateľa.
Najprv definujte špecifikáciu kábla
Pred porovnávaním strojov si vyberte triedu teploty izolácie, veľkosť vodiča, hrúbku steny a príslušný štandard. Tieto parametre stanovujú požiadavku na vytvrdenú stenu, ktorá rozhoduje o geometrii formy a minimálnej dĺžke vytvrdzovacieho kanála. Kábel dimenzovaný na 180 °C a kábel dimenzovaný na 200 °C môže používať rôzne silikónové zlúčeniny s rôznymi krivkami vytvrdzovania.
Prispôsobte rýchlosť linky kapacite vytvrdzovania
Rýchlosť linky je obmedzená časom vytvrdzovania, nielen výstupom skrutky. Ak je vytvrdzovacia časť príliš krátka, operátor musí spomaliť linku, kým nebude zmes úplne zosieťovaná. Keď dodávateľ uvádza rýchlosť, opýtajte sa, na aký priemer vodiča, hrúbku steny a zlúčeninu sa táto rýchlosť vzťahuje.
Vyhodnoťte kontrolu hrúbky steny
Sústredná izolácia je najviditeľnejším atribútom kvality silikónového kábla. Zarovnanie lisovnice, stabilita ťahového napätia a meranie priemeru v uzavretej slučke, to všetko prispieva, takže overte, že linka zahŕňa skôr spätnú väzbu merania než manuálne nastavenie. Podrobnosti o zariadení na presné vytláčanie káblov objasňujú, čo hľadať v balíku merania a kontroly.
Potvrďte podporu procesov a popredajný servis
V prvej produkčnej skúške sa objaví skutočné správanie stroja. Dodávateľ, ktorý uvedie do prevádzky linku s vaším zariadením, vyškolí vašich operátorov a bude mať pripravené náhradné diely a procesnú dokumentáciu, odstráni väčšinu rizík z novej linky.
Bežné problémy a ako sa im vyhnúť
Väčšina defektov v kábloch zo silikónovej gumy sa dá vysledovať zo štyroch základných príčin.
- Pórovitosť: vlhkosť alebo prchavé vedľajšie produkty zachytené počas vulkanizácie; riešené sušením materiálu a správnym teplotným profilom.
- Excentrická izolácia: nesprávne zarovnaná závitorezná hlava alebo nestabilné navíjacie napätie.
- Nedostatočné vytvrdzovanie: časť vytvrdzovania je príliš krátka alebo teplota horúceho vzduchu je príliš nízka pre rýchlosť linky.
- Trhanie alebo drsnosť povrchu: nesprávna rýchlosť skrutky, nedostatočné chladenie valca alebo nevhodná dĺžka matrice.
Každý z týchto režimov zlyhania má špecifickú cestu korekcie a náš sprievodca riešením problémov pre stroje na extrudovanie drôtu podrobne pokrýva hlavné príčiny a opravy.
Prečo je dôležitý zážitok z celého systému
Keď extrudér, vytvrdzovacia časť a odber pochádzajú od rôznych dodávateľov, zodpovednosť za výkon linky je rozdelená. Výrobca, ktorý zostavuje kompletný strojový vlak, riadi rozhrania, čo uľahčuje dosiahnutie rozmerovej konzistencie a stability vytvrdzovania. Jiangsu Newtopp Precision Machinery navrhuje a vyrába zariadenia na vytláčanie, splietanie a páskovanie káblov od roku 2004 s vlastným výskumným a vývojovým centrom, zariadením na presné obrábanie a tromi výrobnými závodmi pod jednou organizáciou.
Pri viacvrstvových konštrukciách sa vonkajší silikónový plášť nanáša v druhom prechode na linke vytláčania plášťa vodiča a plášťa kábla, ktorá je dimenzovaná na väčšie priemery zväzkov a zachováva rovnaký teplotný profil naprieč vytvrdzovacím kanálom. Tá istá organizácia dodáva aj splietacie a lepiace stroje, takže kompletný výrobný program silikónových káblov – splietanie vodičov, silikónová izolácia a silikónový plášť – možno plánovať a podporovať z jedného zdroja.
Často kladené otázky
Čo je stroj na výrobu káblov zo silikónovej gumy?
Ide o extrúznu linku pozostávajúcu z extrudéra s prívodom za studena, matrice s krížovou hlavou, teplovzdušného vulkanizačného kanála, chladiaceho žľabu a naberača, postavenú na výrobu vodičov s izoláciou silikónovou gumou alebo káblov so silikónovým plášťom.
Existuje rozdiel medzi silikónovou gumou a silikónovou gumou?
Tieto dva výrazy označujú rovnakú materiálnu rodinu. Silikónový kaučuk je chemický opis polysiloxánových elastomérov; silikónová guma je bežná priemyselná skratka používaná pri vyhľadávaní strojov a názvoch produktov.
Môže extrúzna linka PVC spracovávať silikónovú gumu?
Zvyčajne nie. Silikón je termoset, ktorý musí byť po vytlačení vulkanizovaný, takže linka potrebuje sekciu vytvrdzovania horúcim vzduchom alebo parou. Geometria závitovky PVC extrudéra sa tiež líši od závitovky z gumy so studeným podávaním, ktorá je potrebná pre silikón.
Prečo potrebuje silikónová guma dlhý vytvrdzovací kanál?
Pretože vulkanizácia vyžaduje teplo a čas zdržania na zosieťovanie polyméru. Dĺžka vytvrdzovania nastavuje maximálnu rýchlosť linky pre danú hrúbku steny; jeho skrátenie jednoducho zníži výkon.
Akú výstupnú rýchlosť môže dosiahnuť linka silikónového kábla?
Typické malé silikónové stavebné drôty sa vyrábajú rýchlosťou 20 až 80 m/min. v závislosti od veľkosti vodiča, hrúbky steny a dĺžky vytvrdzovacieho úseku. Ťažké konštrukcie idú pomalšie, pretože teplo musí prenikať hrubšou gumenou stenou.
Ako si mám vybrať medzi silikónovou a PTFE izoláciou?
Porovnajte nepretržitú teplotu, flexibilitu a prostredie. Silikón pokrýva väčšinu požiadaviek na vysokoteplotné a flexibilné káble pri nižších nákladoch na materiál ako PTFE, zatiaľ čo PTFE sa vyberá tam, kde sú extrémne teploty nad 200 °C povinné.