

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Skip Stranding Machine: Pracovný princíp, dĺžka pokládky a ako si vybrať
Domov / Správy / Správy z priemyslu / Skip Stranding Machine: Pracovný princíp, dĺžka pokládky a ako si vybrať
NOVINKY


Skip Stranding Machine: Pracovný princíp, dĺžka pokládky a ako si vybrať
2026-10-10
Dávka flexibilného kábla robota sa vracia od zákazníka, pretože vodič sa zalomí v tesnom ohybe za konektorom a pramene na odizolovanom konci sa už začali oddeľovať. Izolácia prešla každým elektrickým testom. Dirigent ležal nie. V prípadoch, ako je tento, korekcia zvyčajne začína v štádiu splietania, a nie v extrudéri.
Stroj na splietanie vodičov je stroj na splietanie vodičov, ktorý kladie jednotlivé drôty s prerušovaným, periodicky sa obracajúcim ukladaním, vzorom S-Z, namiesto súvislej špirály prebiehajúcej v jednom smere. Pretože sa skrútenie obracia v nastavených intervaloch, drôt nikdy neakumuluje rovnakú uloženú torziu, akú vytvára konvenčné sústredné uloženie, takže hotový vodič zostáva flexibilný a predvídateľný, keď je ohýbaný, rezaný alebo krimpovaný.
Táto voľba jediného procesu mení tri veci, ktoré káblová továreň v skutočnosti meria: minimálny polomer ohybu, stabilitu konca rezu a to, do akej miery vodič odoláva vytláčacej linke v smere prúdenia. Nasleduje popis toho, ako proces funguje, kde zarába náklady, čo patrí do špecifikácie nákupu a chyby, ktoré sa objavia, keď je stroj nastavený nesprávne.
Čo je to Skip Stranding Machine?
Preskakovací spletací stroj je najlepšie opísaný ako pramencový stroj so synchronizovaným reverzným riadením: mechanický hardvér je blízky štandardnému splietaciemu zariadeniu, zatiaľ čo samotný vzor kladenia je vytvorený načasovaním.
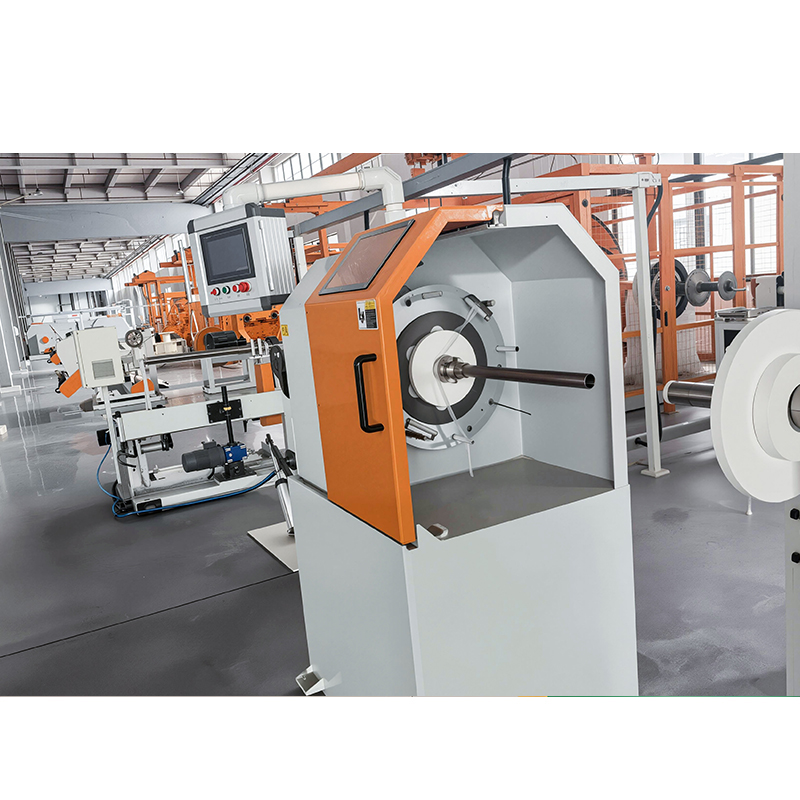
Na strane stroja nájdete odvíjačku, otočné oblúky alebo otočný rám nesúci cievky drôtu, položenú dosku alebo formovaciu matricu a navijak alebo navíjač odťahu. Rozlišujúcou časťou je riadiaci vzťah medzi rotáciou luku a rýchlosťou navíjania, pretože tento pomer definuje dĺžku ležania. Otočte luky rýchlejšie pri rovnakej rýchlosti linky a položenie sa skráti; spustite šnúru rýchlejšie pri rovnakej rýchlosti luku a položenie sa predlžuje.
V preskoku položí ovládač úklony dopredu na nastavenú dĺžku vodiča, obráti ich na porovnateľnú dĺžku a potom zopakuje. Bod, v ktorom sa mení smer, je bod obratu a jeho rozstup je najdôležitejším nastavením na stroji po samotnej dĺžke pokládky. Intervaly obrátenia sa bežne pohybujú niekde medzi zhruba pol až tromi metrami, ale správna hodnota vždy vychádza z požiadavky na ohyb hotového kábla, nie z pevnej strojovej konštanty.
Jedno praktické varovanie pred terminológiou: dodávatelia voľne používajú „preskočovanie“ a niektoré katalógy ho aplikujú na akýkoľvek proces striedavého kladenia. Pred porovnaním cenových ponúk si písomne potvrďte tri čísla: dĺžku pokládky v každom smere, interval spätného chodu a rýchlosť oblúka, ktorú stroj dosahuje pri pracovnej rýchlosti linky. The prehľad typov strojov na splietanie káblov je užitočným spoločníkom, ak potrebujete najprv širšiu slovnú zásobu.
Ako sa Skip Stranding porovnáva s inými konštrukciami vodičov
Preskočiť lanko je jedným z troch bežných spôsobov, ako postaviť lankový vodič, a je to správna odpoveď len pre špecifický súbor požiadaviek.
| Atribút | Preskočte (S-Z) splietanie | Skutočné sústredné splietanie | Zhlukované pramene |
| Položiť vzor | Striedanie S a Z v pevných intervaloch | Nepretržitý jednosmerný, smer vrstiev obrátený na vrstvu | Nepretržitý jeden smer, bez definovaných vrstiev |
| Typická dĺžka ležania | Dlhšie, nastavte podľa smeru, aby vyhovovali polomeru ohybu | Tesné a prísne kontrolované na každú vrstvu | Krátke, považované za nekritické |
| Flexibilita | Vysoká, s malým krútiacim momentom pri obnove | Mierne | Vysoká, ale guľatosť trpí |
| Cut-end správanie | Pramene držia pohromade s minimálnym rozkrútením | Mierne skrútené, často vyžaduje viazanie alebo lepenie | Má tendenciu vzplanúť |
| Okrúhlosť | Dobre | Najlepšie | Najchudobnejší |
| Potenciál rýchlosti linky | Vysoká, obmedzená reverznou synchronizáciou | Vysoká, obmedzená rýchlosťou luku | Najvyššie |
| Typické použitie | Robotický, vlečný, zvárací, medicínsky a automobilový flexibilný kábel | Napájací, horný a ovládací kábel | Flexibilné šnúry a malý spojovací drôt |
Kde zarábajú preskočené vodiče svoje náklady
Skip stranding sa oplatí všade tam, kde vodič musí prežiť opakované ohýbanie alebo musí byť ukončený ručne v teréne, pretože pokládka vykonáva prácu, ktorú by inak robili viazače a pásky.
- Robotické rameno a kĺbový strojový kábel, kde je vodič tisíckrát ohnutý cez malý polomer.
- Kábel ťahaného (nepretržitého ohybu) v obrábacích strojoch a automatizovaných manipulačných systémoch.
- Zváracie káble a iné ručne prenášané prívody, ktoré sa denne ťahajú a navíjajú.
- Automobilové vodiče a vodiče novej energie, vrátane medených a hliníkových zostáv prípojníc, ktoré sú ukončené a ohnuté počas montáže.
- Lekárske a inštrumentálne vývody, kde odizolovaný koniec musí zostať uprataný bez ďalšieho puzdra.
Preskočiť pramene nie sú univerzálne. Vysokofrekvenčný dátový vodič potrebuje tesné a stabilné uloženie, aby udržal svoju elektrickú dĺžku a impedanciu, a nadzemné a silové vodiče sa spoliehajú na mechanickú rovnováhu, ktorú poskytujú skutočné koncentrické vrstvy. Keď zákazník špecifikuje stabilnú charakteristickú impedanciu, konvenčné položenie je zvyčajne lepšou odpoveďou.
Päť parametrov, ktoré rozhodujú o tom, či preskočenie Stranding funguje
Päť nastavení riadi výsledok a úprava ktoréhokoľvek z nich zmení ostatné.
- Položte dĺžku v každom smere. Príliš krátky a vodič stuhne a odoláva ohybu; príliš dlhé a pramene sa oddeľujú na tvarovacej matrici. Začnite od minimálneho polomeru ohybu, hotový kábel musí vydržať a pracovať dozadu.
- Výplatné napätie na drôt. Nerovnomerné napätie je najčastejšou príčinou uväznenia vtákov. Každá cievka by sa mala podávať rovnakým napätím a napätie by sa malo merať, a nie posudzovať podľa pocitu.
- Reverzná synchronizácia. Bod obratu musí pri každom cykle dopadnúť na rovnakú dĺžku vodiča. Skĺznutie hnacieho hriadeľa, opotrebované remene a agresívne zrýchlenie – to všetko tlačí body spätného chodu z polohy.
- Prevziať napätie a traverz. Navíjanie musí byť dostatočne pevné, aby udržalo položenie uzavreté, ale dostatočne ľahké, aby vodič nesploštil. Zle nastavený traverz vytvára mäkké, zvlnené úseky, ktoré sa objavia až po vytlačení.
- Kvalita vstupného drôtu. Tolerancia priemeru, povrchová úprava a mazanie ťahom, to všetko sa prejaví vo výsledku uviaznutia. Pokládka, ktorá beží čisto na jednom drôtenom pozemku, môže byť klietka na druhom.
Špecifikácia stroja na preskakovanie: Kontrolný zoznam kupujúceho
Najrýchlejší spôsob, ako porovnať cenové ponuky, je najprv pripevniť vodič a nechať stroj nasledovať, pretože dva stroje s rovnakou nominálnou rýchlosťou oblúka môžu poskytnúť veľmi rozdielnu konzistenciu uloženia na rovnakom vodiči.
Priraďte plošinu k dirigentovi
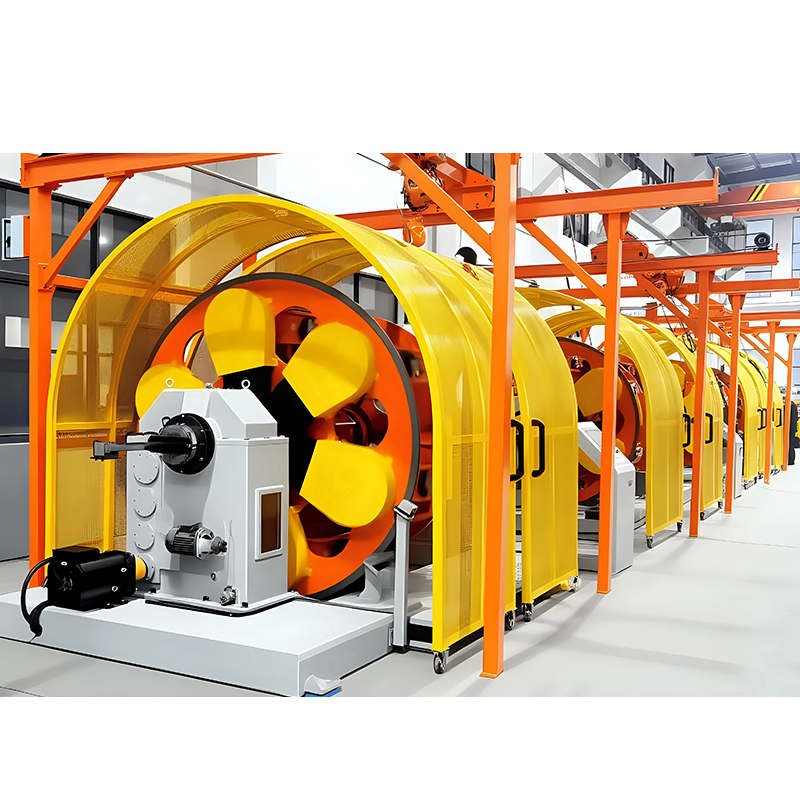
Stroje s dvojitým oblúkom vyhovujú vyššej výkonovej výrobe stredných a veľkých vodičov, kde sa dva oblúky navzájom vyrovnávajú a umožňujú rýchlejšiu rotáciu bez vibrácií. Zadné otočné lanká vyhovujú konštrukciám, ktoré sa musia na odrezanom konci čisto odvíjať. Konzolové jednoduché pásy sa zvyčajne vyberajú pre menšie jadrá, kratšie série a časté zmeny produktu.
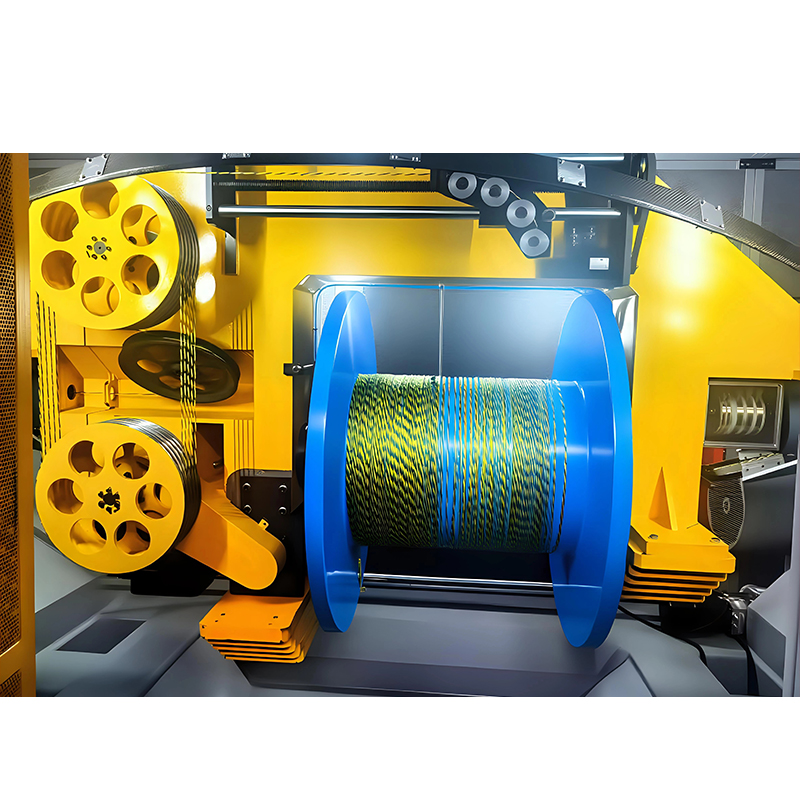 1250 Double Bow Stranding Machine pre vysokovýkonnú výrobu káblov Dizajn s dvojitým oblúkom sa zameriava na stredné a veľké vodiče; skontrolovať rovnováhu napätia, špecifikácie dodávateľa a aplikácie od dátových káblov po silové vodiče. Zobraziť produkt →
Požiadajte každého dodávateľa o interval spätného chodu, ktorý môže dodržať pri vašej cieľovej rýchlosti linky, plus toleranciu okolo neho. Uvedený interval bez hodnoty tolerancie nie je špecifikáciou.
Napíšte čísla do RFQ
V dopyte by sa malo objaviť nasledovné, nie ústne dohodnuté:
- Konštrukcia vodiča: počet prameňov, priemer jedného drôtu a či sa používa holý alebo pokovovaný drôt.
- Dĺžka pokládky v každom smere, interval obratu a povolená odchýlka.
- Cieľová traťová rýchlosť a výsledná ležiaca rýchlosť pri tejto rýchlosti, písomne potvrdená dodávateľom.
- Veľkosti cievok a počet výnosov, pretože tieto obmedzujú, ako dlho stroj beží medzi opätovnými náplňami.
- Akceptačný test: dĺžka vzorky skontrolovaná na uloženie, kruhovitosť a spätný odstup pred prijatím zásielky.
Stroje so spätným zákrutom si zaslúžia samostatný pohľad vždy, keď si zákazník sťažuje na správanie sa konca, pretože dráha drôtu je navrhnutá tak, aby vodič uvoľnil svoje krútenie postupne, a nie naraz.
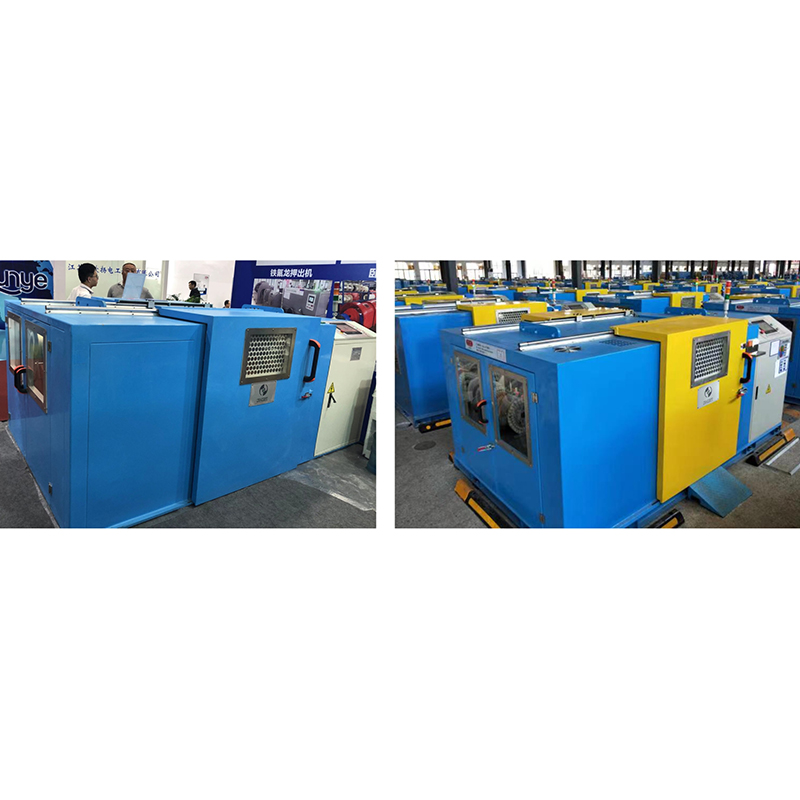
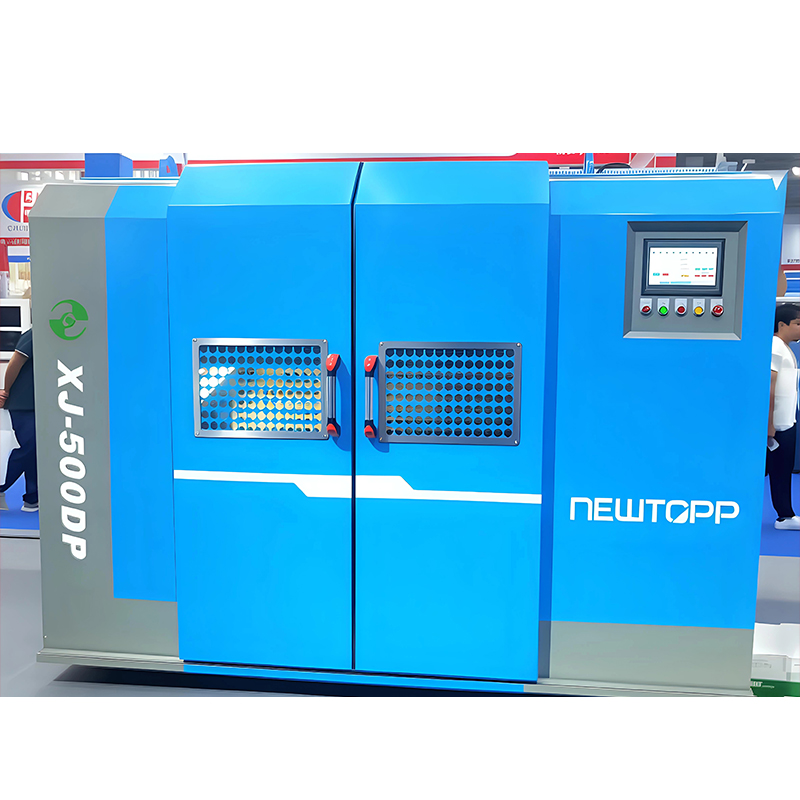 Horizontálny alebo vertikálny stroj na zakrútenie párov Dostupné horizontálne alebo vertikálne; spätné skrútenie pred krútením páru znižuje poškodenie káblov Cat-5e/6/6A, HDMI 2.1 a vysokorýchlostných dátových káblov. Zobraziť produkt →
Pre menšie jadrá a závody, ktoré menia produkty niekoľkokrát týždenne, platforma s jedným reťazcom zvyčajne poskytuje lepšiu návratnosť ako vysokorýchlostný stroj s dvojitým oblúkom, ktorý je málo zaťažený.
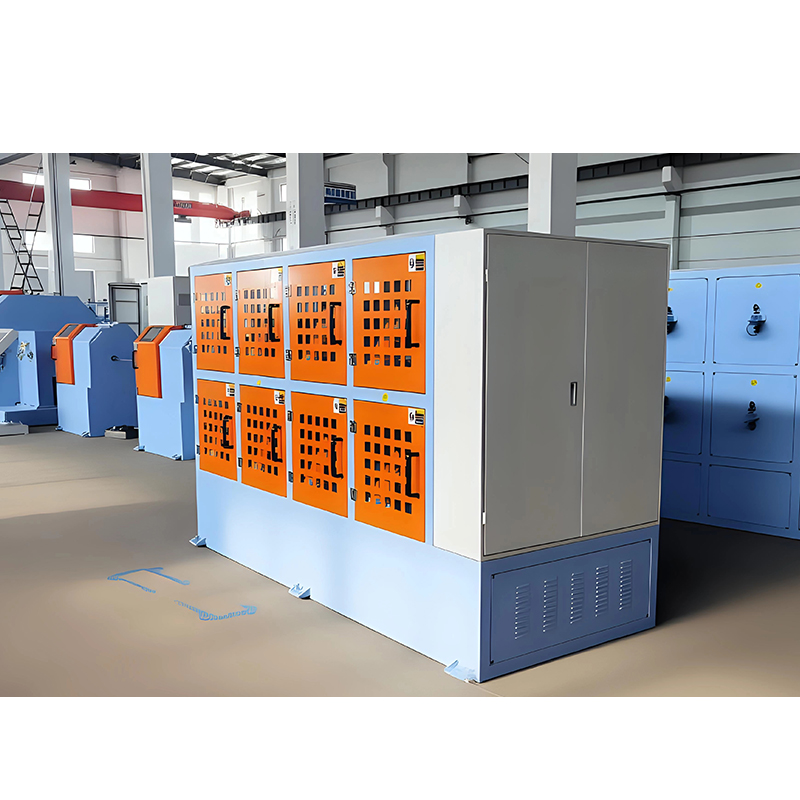 Konzolový typ jednoduchého splietacieho stroja na výrobu malých jadier Vhodné pre menšie jadrá a časté zmeny produktu; skontrolujte stabilitu napätia, riadenie PLC pitch a nastavenie posuvu kvôli problémom s preskakovaním. Zobraziť produkt →
Typické chyby a čo ich vlastne spôsobuje
Takmer každý problém s preskakovaním pramení skôr v napätí, synchronizácii alebo nástrojoch než v samotnej konštrukcii vodiča.
| Defekt | Pravdepodobná príčina | Čo zmeniť |
| Vtáčie klietky alebo drôtené svetlice na matrici | Nerovnomerné alebo nízke odvíjacie napätie, príliš veľký vývrt matrice | Vyrovnajte napätie, zmeňte veľkosť tvarovacej matrice |
| Voľný, zvlnený vodič | Navíjacie napätie je príliš nízke, časovanie spätného chodu sa posúva s rýchlosťou linky | Zvýšte napätie pri navíjaní, znova skontrolujte synchronizáciu |
| Nerovnomerný rozstup obrátenia | Preklzovanie hnacieho hriadeľa, nadmerné zrýchlenie v spiatočke | Prekalibrujte pohon, zmiernite akceleračnú rampu |
| Zlomené drôty | Napätie nad hranicou drôtu, opotrebované keramické vodidlá | Znížte napätie, vymeňte vodidlá a skontrolujte dráhu drôtu |
| Neguľatý vodič | Nezhodné priemery drôtov, nerovnomerná náplň cievky | Skontrolujte toleranciu prichádzajúceho drôtu, skontrolujte zaťaženie cievky |
| Zalomenie po testovaní ohybu | Položte príliš krátko na požadovaný polomer ohybu | Predĺžte ležanie a predĺžte interval obrátenia |
Často kladené otázky
Aký je rozdiel medzi preskočením a zväzkom?
Vynechané pramene obracajú smer kladenia v nastavených intervaloch, zatiaľ čo zväzkované pramene sa krútia nepretržite v jednom smere bez definovaných vrstiev. Preskočiť splietanie drží odrezané konce pohromade a udržuje vodič okrúhly; zhlukové vodiče sa vyrábajú rýchlejšie a sú náchylné k rozšíreniu pri reze.
Akú dĺžku položenia by mal používať kábel robota s preskočeným lankom?
Univerzálne číslo neexistuje. Pracujte od najmenšieho polomeru ohybu, ktorý musí kábel vydržať, a potom nastavte najdlhšie položenie, ktoré stále drží vodič uzavretý na tvarovacej matrici. Príliš krátke položenie je zvyčajnou príčinou stuhnutých, skrútených vodičov robota.
Môže štandardný navliekač s dvojitým oblúkom vytvoriť preskakovanie?
Iba ak systém pohonu a riadenia dokáže presne a opakovateľne obrátiť úklony pri výrobnej rýchlosti. Mnoho strojov sa môže otáčať oboma smermi, ale oveľa menej z nich drží interval spätného chodu v rámci tesnej tolerancie, zatiaľ čo navíjanie neustále ťahá.
Je preskočenie vhodné pre hliníkové vodiče?
Áno, za predpokladu, že napätie je nastavené pre hliník a nie pre meď. Hliníkový drôt je mäkší a citlivejší na opotrebenie vedenia, takže napätie odvíjania a keramické kontaktné povrchy si vyžadujú kontrolu pred nastavením uloženia.
Ako skontrolujem konzistenciu spätného chodu bez zastavenia výroby?
Vezmite vzorku dĺžky, označte na nej body obratu a zmerajte vzdialenosť. Zopakujte kontrolu vzoriek odobratých na začiatku a na konci zmeny. Posun medzi dvoma vzorkami znamená, že pohon stráca polohu, keď sa stroj zahrieva.
Rozhodnutie sa týka spôsobu použitia kábla, nie toho, ktorý vzor uloženia je modernejší. Ak je váš vodič opakovane ohýbaný, rezaný a ukončovaný ručne alebo ťahaný po dielni, uveďte dĺžku uloženia a interval obrátenia v špecifikácii nákupu hneď vedľa počtu prameňov a priemeru drôtu. Stavia Jiangsu Newtopp Precision Machinery splietacie, vytláčacie a lepiace zariadenia presne pre tieto typy vodičov, takže laickú špecifikáciu a stroj, ktorý ju vyrába, možno porovnať v jednom rozhovore namiesto troch.
-
Phone
Address
5
Autorské práva © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Všetky práva vyhradené. Wire & Cable Equipment Manufacturer
Továreň na výrobu doplnkových zariadení na výrobu robotických káblov
