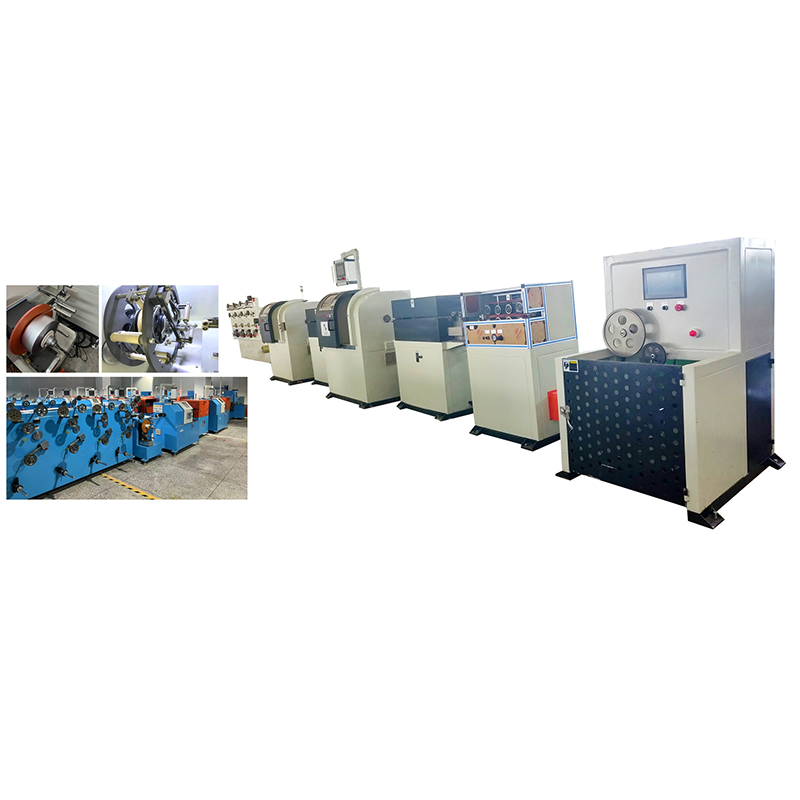




Sedem čísel rozhoduje o tom, či sa hadicový splietací stroj hodí k vášmu vodiču: počet cievok, veľkosť cievky, rozsah stúpania, rýchlosť rotora, priemer jedného drôtu, hotový prierez a presnosť napätia na cievku. Všetko ostatné na cenovej ponuke je druhoradé a dodávateľ, ktorý nemôže uviesť všetkých sedem, háda.
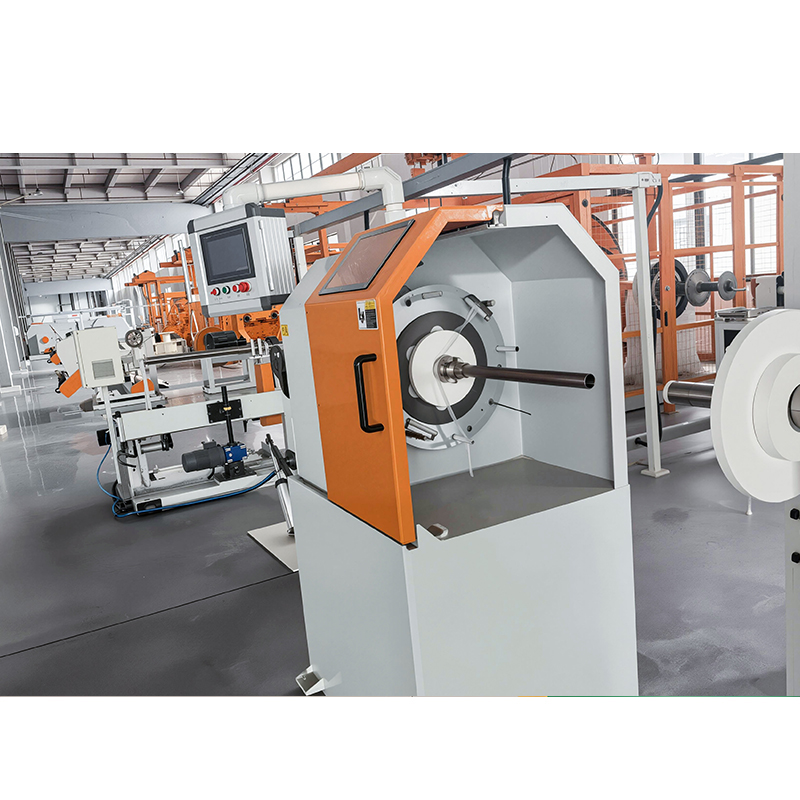
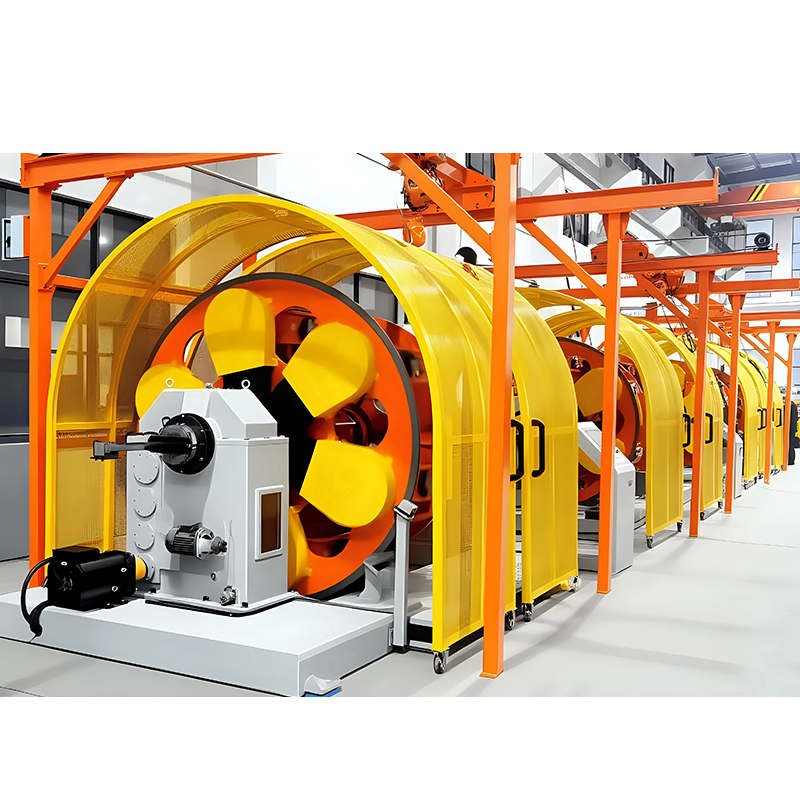
Rúrkový splietací stroj je pevný splietací stroj, v ktorom sú odvíjacie cievky umiestnené vo vnútri rotujúcej rúrky. Každá otáčka tejto trubice vloží presne jeden zákrut do vodiča, takže rýchlosť výroby a dĺžka uloženia sú spojené jedným vzorcom: rýchlosť linky sa rovná stúpaniu vynásobenému rýchlosťou rotora. Neexistuje žiadne rameno luku a žiadne skrútenie chrbta, čo udržuje dráhu drôtu krátku, nízky vietor a rýchly rotor. Táto kombinácia je dôvodom, prečo rúrkové pramene nesú väčšinu 7-, 19- a 37-drôtovej výroby z medi a hliníka až do veľkosti približne 630 mm².
Ak ešte stále mapujete širšiu rodinu strojov, a komplexný sprievodca strojmi na splietanie káblov je užitočným spoločníkom tejto stránky. Nižšie zostaneme pri špecifikáciách rúr a ako ich porovnať riadok po riadku.
Čo je to rúrkový splietací stroj a kedy je to ten správny nástroj?
Rúrkový prameň je tým správnym nástrojom, keď konštrukcia vyžaduje 7 až 37 drôtov, sústredné kompaktné uloženie a kontinuálny výkon, a nie veľmi veľké balíky, ktoré planetárny stroj poskytuje.
Ako funguje dráha drôtu
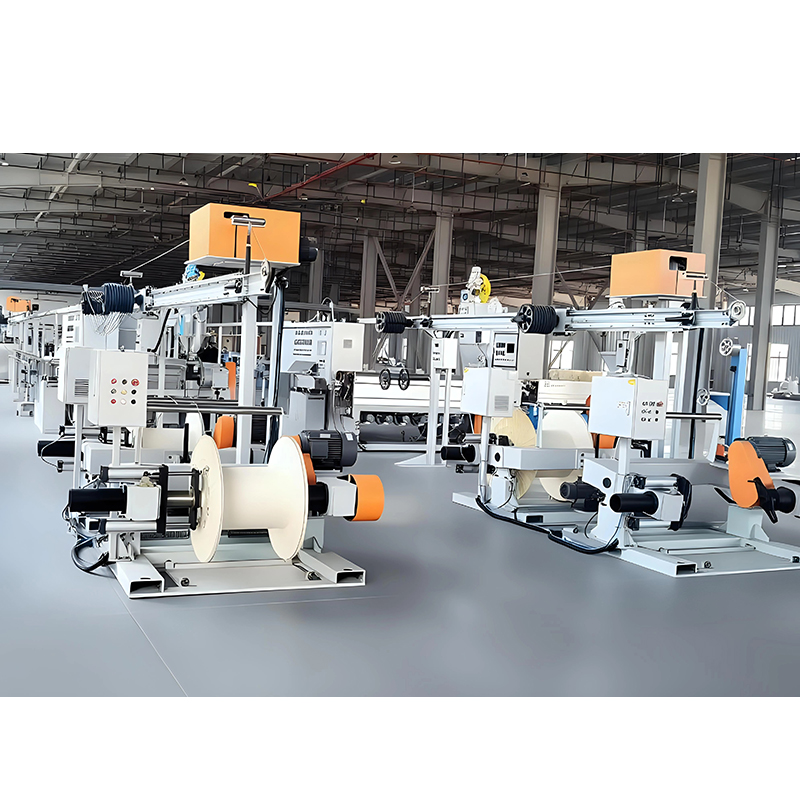
Každá odvíjacia cievka je umiestnená v kolíske vo vnútri rotujúcej trubice. Drôt opúšťa cievku cez duté vreteno, prechádza cez keramické vodiace valčeky a všetky drôty sa zbiehajú v uzatváracej matrici bezprostredne pred navíjacím valcom. Pretože cievky sa pohybujú s trubicou, drôt sa uvoľní bez toho, aby sa skrútil späť na seba, takže položenie sa vytvorí iba na uzatváracej matrici. To je tiež dôvod, prečo rúrkový stroj beží rýchlejšie ako planétový prameň s rovnakým počtom drôtov: rotujúca hmota je vyvážený valec namiesto veľkej otvorenej klietky.
Tam, kde rúrkový prameň nie je riešením
Tri prípady tlačia kupujúcich inam. Konštrukcie nad približne 37 drôtov alebo 630 mm² zvyčajne vyžadujú väčšiu kapacitu cievky planétového navíjača. Izolované jadrá, ktoré tolerujú dve kladky na otáčku, sú lepšie obsluhované strojom s dvojitým zákrutom oblúkového typu, ktorý znižuje rýchlosť rotora potrebnú na rovnaký výkon na polovicu. Dátové páry a LAN káble potrebujú zadnú skrútenú dvojicu, aby sa jednotlivé vodiče pred uzavretím páru neprekrútili.
Technický list: Jedenásť čísel na porovnanie
Na hárku so špecifikáciami záleží viac ako na brožúre, pretože týchto jedenásť parametrov popisuje, čo môže rúrkový unášač skutočne vyrobiť, a nie to, ako to vyzerá v továrni.
| Parameter | Typický rozsah | Čo ovláda |
|---|---|---|
| Paličkované polohy | 61 až 361 | Maximálny počet drôtov v hotovom vodiči |
| Veľkosť cievky | PND 400 až PND 800, väčšie na iných typoch prameňov | Objem výplatného balíka a frekvencia opätovného načítania |
| Rozsah rozstupu (dĺžka položenia). | 20 mm až 300 mm | Flexibilita vodiča a výstup pri danej rýchlosti |
| Rýchlosť rotora | 200 až 1200 ot./min | Strop produkčnej rýchlosti pri danom ihrisku |
| Rýchlosť linky | 30 až 250 m/min | Výstup, ale zmysluplný iba vtedy, keď je citovaný s výškou tónu |
| Priemer jedného drôtu | 0,15 mm až 3,0 mm | Čo zvládne napínací systém a vodidlá |
| Hotový prierez | 0,5 mm² až približne 630 mm² | Veľkosť vodiča uzatváracia matrica a navíjanie akceptujú |
| Napätie na cievku | 5 N až 40 N, udržiavané v rozmedzí približne ±10 % | Sústrednosť, zlomy drôtu a oválnosť vodiča |
| Navíjacia cievka | 630 až 1250 PND | Dĺžka cievky odovzdaná ďalšiemu procesu |
| Tolerancia výšky tónu | V rozmedzí približne ±2 % nastavenej hodnoty | Konzistencia dĺžky po celej cievke |
| Inštalovaný výkon | 15 kW až 75 kW | Dodávka na mieste, kabeláž a zaťaženie základov |
Počet cievok a veľkosť cievky: Kapacita v obyčajných číslach
Počet cievok nastavuje maximálny počet drôtov a veľkosť cievky nastavuje, ako dlho stroj beží, kým sa zastaví na opätovné nabitie, takže nič iné v údajovom liste nemení denný výkon tak výrazne ako tieto dve čísla.
Čítanie počítania cievok
Stroj opísaný ako 12 1 má dvanásť rotačných odvíjacích pozícií plus jednu stacionárnu centrálnu polohu pre jadrový drôt. Vzor je jednoduchý: 6 1 vytvorí 7-žilový vodič, 18 1 vytvorí 19-žilový vodič a 36 1 vytvorí 37-žilový vodič. Kúpte si počet, ktorý potrebujete pre najväčšiu konštrukciu v knihe objednávok, pretože stroj nemôže splietať viac drôtov, ako má pozícií, a prevádzka 19-žilovej úlohy na stroji s kapacitou 36 1 plytvá kapacitou rotora a energiou.
Čítanie veľkosti cievky
Označenia strojov často nesú priemer príruby cievky, ako napríklad PND 400, 500, 630 alebo 800. Prechod z cievky 400 mm na 630 mm zväčší objem balenia zhruba dvaapolkrát, pretože objem sa zmenšuje so štvorcom priemeru. To znižuje prestávky pri prebíjaní pri dlhých jazdách, ale ťažšia trubica potrebuje viac inštalovaného výkonu, tuhší základ a dlhšiu brzdnú dráhu. Tam, kde konštrukcia vodiča umožňuje väčšie balenie a inú geometriu zákrutu, stroje ako 1250 s dvojitým oblúkom preberajú rovnakú logiku až do 1250 mm bubna.
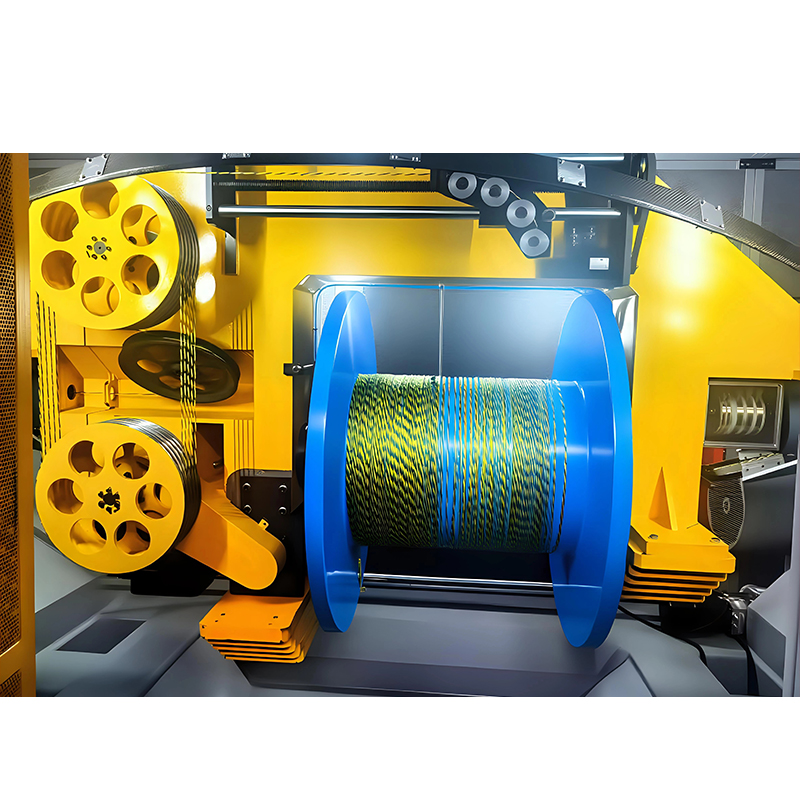 1250 Double Bow Stranding Machine pre vysokorýchlostnú výrobu káblov so stredným priemerom Dvojramenný splietací stroj s objemom bubna 1250 mm, určený pre vyvážené napnutie a vysokorýchlostné splietanie vodičov stredného priemeru v dátových, silových a špeciálnych kábloch. Zobraziť produkt →
Rozsah rozstupu, rýchlosť rotora a rýchlosť linky: tri čísla, ktoré sú vzájomne prepojené
Stúpanie, rýchlosť rotora a rýchlosť linky nie je možné špecifikovať nezávisle, pretože rýchlosť linky v metroch za minútu je jednoducho rozstup v metroch vynásobený rýchlosťou rotora v otáčkach za minútu.
Rozstup 60 mm pri 800 otáčkach za minútu dáva 48 m/min. Rovnaký stroj s rozstupom 300 mm a 830 otáčkami za minútu dosahuje rýchlosť 249 m/min – odkiaľ zvyčajne pochádza pôsobivý titulný údaj. Keď porovnávate cenové ponuky, najskôr preveďte každý údaj o rýchlosti na výšku a rýchlosť rotora; stroj inzerovaný pri rýchlosti 250 m/min nemusí byť schopný dosiahnuť váš rozstup 60 mm pri rýchlosti vyššej ako 48 m/min.
Výber ihriska
Rozstup sa bežne volí ako násobok priemeru vodiča, známy ako pomer uloženia. Pre medené vodiče s koncentrickým uložením sú pomery uloženia vonkajšej vrstvy bežne medzi 8 a 16-násobkom priemeru prameňa. Kratší rozstup znamená viac zákrutov na meter, pružnejší vodič a nižší výkon pri rovnakej rýchlosti rotora; dlhší rozstup znamená tuhší, kompaktnejší vodič vyrobený rýchlejšie. Flexibilné priemyselné káble sú na kratšom konci, pevné napájacie káble na dlhom konci.
Kontrola presnosti rozstupu
Požiadajte o toleranciu výšky tónu v percentách a nie ako slovo ako „presné“. Približne ± 2 % na vzorke s dĺžkou jedného metra je primeraný komerčný cieľ a mal by sa merať na hotovej navíjacej cievke, nie na ručne navlečenej vzorke na matrici.
Multi-twist alternatívy
Ak konštrukcia toleruje viac ako jedno položenie na otáčku, výkon sa môže zvýšiť bez toho, aby sa dotkli rýchlosti rotora. Trojitý splietací stroj kladie tri zákruty za otáčku, čo vyhovuje jemným, flexibilným vodičom tam, kde sa vyžaduje tesné uloženie, ale rúrkový rotor by sa musel točiť neprakticky rýchlo.
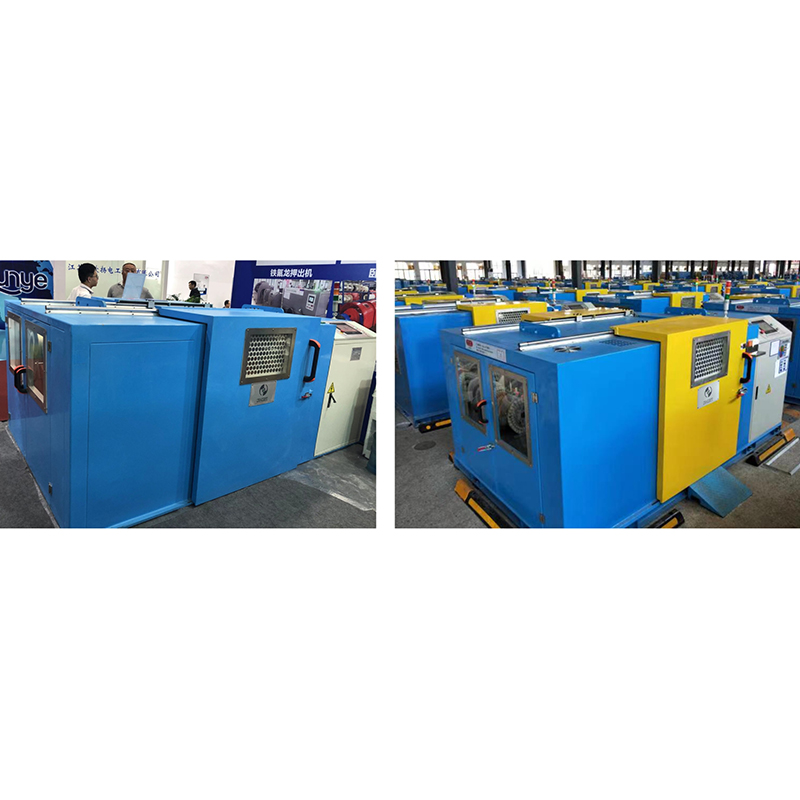 Trojitý zapletací stroj pre LAN káble CAT5E, CAT6 a CAT7 Spletací stroj s trojitým rozstupom položí tri zákruty za otáčku, pričom využíva riadenie rozstupu serva na presné a stabilné skrúcanie párov v dátových kábloch CAT5E, CAT6 a CAT7. Zobraziť produkt →
Sortiment drôtov, konštrukcia vodičov a uzatváracie matrice
Rúrkový prameň je zvyčajne špecifikovaný v rozsahu jedného drôtu od 0,15 mm do 3,0 mm a rozsahu hotového vodiča do približne 630 mm², pričom uzatváracia matrica a tvarovacie valce rozhodujú o tom, aký okrúhly alebo sektorový tvar bude hotový vodič.
- 0,15 mm až 0,5 mm: vysoká rýchlosť rotora, nízke napätie a keramické vodidlá sú nevyhnutné, aby sa predišlo škrabancom a zlomeniu.
- 0,5 mm až 1,5 mm: páska na všeobecné použitie na stavebné drôty, ovládacie káble a vodiče prístrojov.
- 1,5 mm až 3,0 mm: vodiče napájacích káblov a hliník, kde na napínacej a brzdnej rampe záleží viac ako na maximálnej rýchlosti.
- Zhutňovanie: Zhutňovacia matrica za uzatváracou matricou zvyčajne znižuje priemer vodiča o 6 % až 10 %, čo šetrí izolačnú hmotu v smere prúdenia.
- Sektorové vodiče: tvarovacie valce pred navíjaním vytvárajú sektorové tvary pre veľké silové káble a musia byť špecifikované vo fáze objednávky.
- Hliník: mäkší ako meď, preto očakávajte nižšie nastavenie napätia, jemnejšie zrýchlenie a dlhšiu uzatváraciu matricu na kontrolu kvality povrchu.
Špecifikácie systému riadenia napätia, navíjania a pohonu
Kontrola napätia je tam, kde zlyhávajú lacné trubicové pramene: stroj, ktorý udrží napätie na cievke v rozmedzí približne ±10%, vytvára sústredný vodič a stroj, ktorý nevytvára prerušené drôty, neguľaté časti a odpad na izolačnej linke.
Mechanické trecie brzdy s tanečnými valcami sú najjednoduchšou možnosťou a sú prijateľné pre hrubé počty pri ustálenej rýchlosti. Pneumatické brzdy a hysterézne brzdy s uzavretou spätnou väzbou lepšie držia napätie prostredníctvom zrýchlenia a spomalenia, čo je dôležité, keď rotor 36 1 stúpa z nuly na pracovnú rýchlosť. Na strane navíjania skontrolujte rozsah napätia kužeľa, rozstup traverzy – normálne nastavený o niečo širší ako priemer vodiča, aby sa vinutia neprekrývali – presnosť počítadla dĺžky a odozvu detekcie prerušenia drôtu. Pokiaľ ide o balík pohonu, nezávislé servomotory na sekciu rotora s ukladaním receptov PLC umožňujú operátorovi vyvolať konštrukciu namiesto prestavovania prevodových stupňov, čo skracuje prepínanie z hodín na minúty.
Tubular vs Bow, Planetárny a Back-Twist Stranders
Vyberte si typ prameňa podľa zákrutov na otáčku a veľkosti balíka: rúrkový pre jedno uloženie na otáčku pri vysokej rýchlosti, oblúkový pre dva kladenia na otáčku, planetárny pre veľké balíky a veľké počty drôtov a spätný zákrut pre dátové páry.
| Typ stroja | Zákruty za revolúciu | Typický počet drôtov | Typická veľkosť vodiča | Najlepšie sedí |
|---|---|---|---|---|
| Rúrkové (tuhé) | 1 | 61 až 361 | Až do cca 630 mm² | Holé medené a hliníkové stavebné, riadiace a silové vodiče |
| Luk (dvojité otočenie) | 2 | 2 až 12 | Až do cca 120 mm² | Izolované žily, riadiace a prístrojové káble |
| Planetary | 1 | 12 až 60 | Viac ako 630 mm² | Veľké silové vodiče, vysoký počet drôtov, veľké cievky |
| Zadný otočný pár | 1 na pár, s kompenzáciou krútenia chrbta | 2 za pár | Až do cca 6 mm² párov | Dátové, LAN a káble pre párovú konštrukciu |
Keď sa projekt presunie nad pohodlný rozsah rúrkového stroja, zvyčajnou odpoveďou je planetárny navíjač, ktorý nesie viac cievok vo väčšej klietke a mení rýchlosť rotora podľa veľkosti balíka a počtu drôtov.
 Planétový splietací stroj pre komplexnú vysokovýkonnú kabeláž Planétový splietací stroj je vhodný pre viac cievok a vysoký počet jadier, pričom využíva synchrónnu rotáciu a integrované tienenie/páskovanie pre zložité a presné káble. Zobraziť produkt →
Čo je potrebné overiť pri akceptačnom testovaní
Spustite akceptačný test s prázdnym aj plne naloženým rotorom, pretože chyby otáčok, napätia a vibrácií sa prejavia len vtedy, keď rúrka nesie svoju maximálnu hmotnosť cievky.
- Presnosť rozstupu: zmerajte desať po sebe idúcich dĺžok uloženia na hotovej cievke a potvrďte, že spadajú do dohodnutej tolerancie, zvyčajne ±2 %.
- Konzistencia napätia: skontrolujte každú odvíjaciu pozíciu pomocou tenzometra pri prevádzkovej rýchlosti a zaznamenajte rozptyl vo všetkých polohách.
- Rýchlosť pri zaťažení: zmerajte nameranú dĺžku pri plnej hmotnosti cievky, nie pri prázdnej hmotnosti, a zaznamenajte skutočne použité stúpanie.
- Hluk a vibrácie: namerané hodnoty pod približne 80 dB(A) na jeden meter a plynulé otáčanie trubice naznačujú dobré vyváženie a zarovnanie ložísk.
- Vzorka vodiča: otestujte jednosmerný odpor, predĺženie, sústrednosť a povrchovú úpravu a porovnajte so vzorkou pred nákupom.
- Čas výmeny: doplňte celú sadu cievok vlastnými operátormi a načasujte si to, pretože ide o denné náklady.
- Dokumentácia a náhradné diely: získajte schémy zapojenia, zálohu PLC, zoznam náhradných dielov a potvrdenie dostupnosti ťažnej pružiny a keramického vedenia.
Riziká obstarávania a požiadavky na lokalitu
Väčšina projektov rúrkových navíjačov skĺzne na mieste a problémy s rozhraním namiesto výkonu stroja, preto si pred podpisom dohodnite štandardy výkonu, základov a cievok.
- Inštalovaný výkon: potvrďte celkové zaťaženie, napätie a frekvenciu a skontrolujte, či jednotka pohonu potrebuje vyhradený transformátor alebo softštartér.
- Základ: požiadajte o vzor skrutiek, hodnoty dynamického zaťaženia a požiadavky na izoláciu vibrácií; stroj 36 1 v rýchlosti nájde slabú podlahu.
- Priestor na podlahe: počítajte s dĺžkou rúrky plus približne 1,5 m na každom konci na vloženie cievky a vybratie cievky.
- Pomôcky: čistý, suchý stlačený vzduch pre pneumatické brzdy a stabilná teplota okolia pre opakovateľnosť napätia.
- Štandard cievok: trvajte na kompatibilite s vašou existujúcou flotilou cievok PND alebo DIN, pretože patentované cievky vás zamykajú u jedného dodávateľa.
- Náhradné diely: ťažné pružiny, keramické vodidlá, uzatváracie matrice a remene sa opotrebúvajú ako prvé, preto si v zmluve dohodnite dodacie lehoty pre tieto položky.
- Bezpečnosť a súlad: zablokované ochranné kryty, núdzové zastavenia a označenie požadované na vašom trhu by mali byť uvedené písomne.
- Pasce údajových listov: buďte podozrievaví z rýchlosti linky uvádzanej bez rozstupu a z napätia uvádzaného na stroj, a nie na cievku.
FAQ: Špecifikácie rúrkového splietacieho stroja
Je rúrkový prameň rovnaký ako pevný prameň?
Tieto dva termíny sa často používajú zameniteľne, ale rúrkový sa vzťahuje konkrétne na stroje, kde odvíjacie cievky sedia vo vnútri rotujúcej rúrky. Pevné splietanie je širšia rodina a zahŕňa stroje klietkového typu s inou konštrukciou rotora, preto sa opýtajte, ktorá geometria sa uvádza.
Aký rozsah výšky by som mal požiadať?
Pre väčšinu holých medených a hliníkových vodičov pracovný rozsah 20 mm až 300 mm pokrýva takmer každú konštrukciu, pričom pásik použiteľný pre váš produkt je umiestnený uprostred. Špecifikujte rozsah stúpania so zodpovedajúcou rýchlosťou rotora, aby bolo možné overiť uvedený výkon.
Koľko cievok potrebujem na 19-žilový vodič?
19-žilová koncentrická konštrukcia potrebuje 18 1 stroj: osemnásť rotujúcich odvíjacích pozícií plus jedna centrálna poloha pre jadro drôtu. Stroj 12 1 dokáže postaviť iba 13-žilový vodič, takže počet musí zodpovedať vašej najväčšej plánovanej konštrukcii.
Môže rúrkový prameň viesť hliníkové vodiče?
Áno, za predpokladu, že je napínací systém nastavený dostatočne nízko a zrýchlenie je jemné. Hliník je mäkší a náchylnejší na povrchové značenie, takže počítajte s pomalšími profilmi rampy, dlhšou uzatváracou matricou a častejšou kontrolou vodidiel ako u medi.
Aká rýchlosť linky je reálna?
Realistická rýchlosť závisí výlučne od výšky tónu. Pri malom rozstupe 30 mm produkuje rotor pri 900 otáčkach za minútu 27 m/min; pri dlhom rozstupe 200 mm ten istý rotor dosahuje 180 m/min. Považujte každú jednotlivú rýchlostnú hodnotu bez výšky tónu za marketingové číslo a nie za špecifikáciu.
Práca s písomnou špecifikáciou sa vyplatí. Uveďte počet cievok, veľkosť cievky, rozsah stúpania so zodpovedajúcimi otáčkami rotora, rozsah drôtu, presnosť napätia a toleranciu stúpania na jednom porovnávacom hárku a potom tieto čísla otestujte na živej vzorke pred tým, ako objednávka vyjde. Ak chcete vidieť, ako sa tieto údaje premietajú do skutočných strojov, prehľad sortimentu nájdete na stránke hlavná katalógová stránka uvádza modely splietania a ich veľkosti cievok vedľa seba.