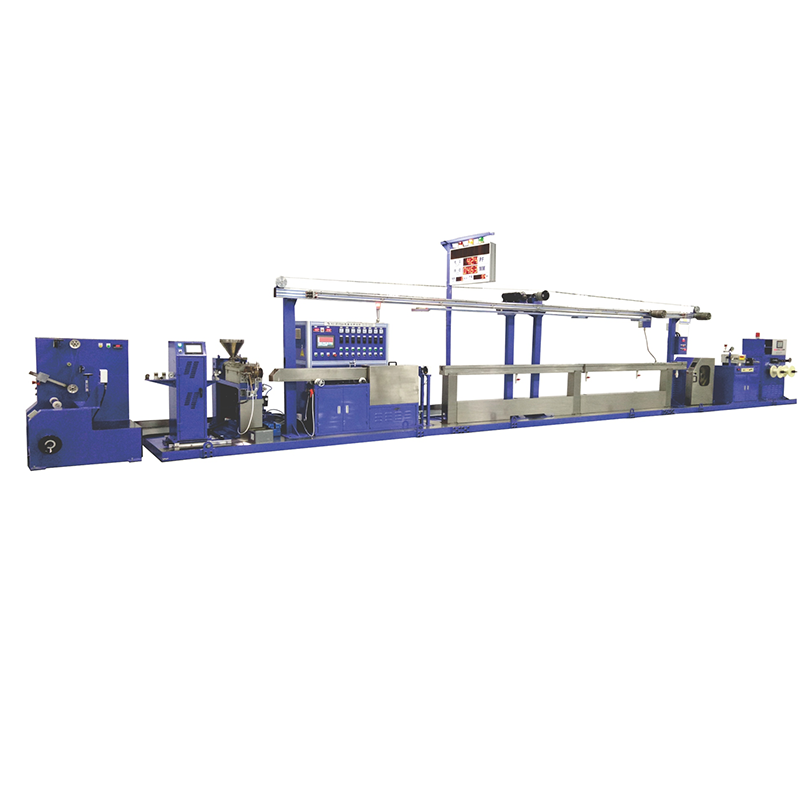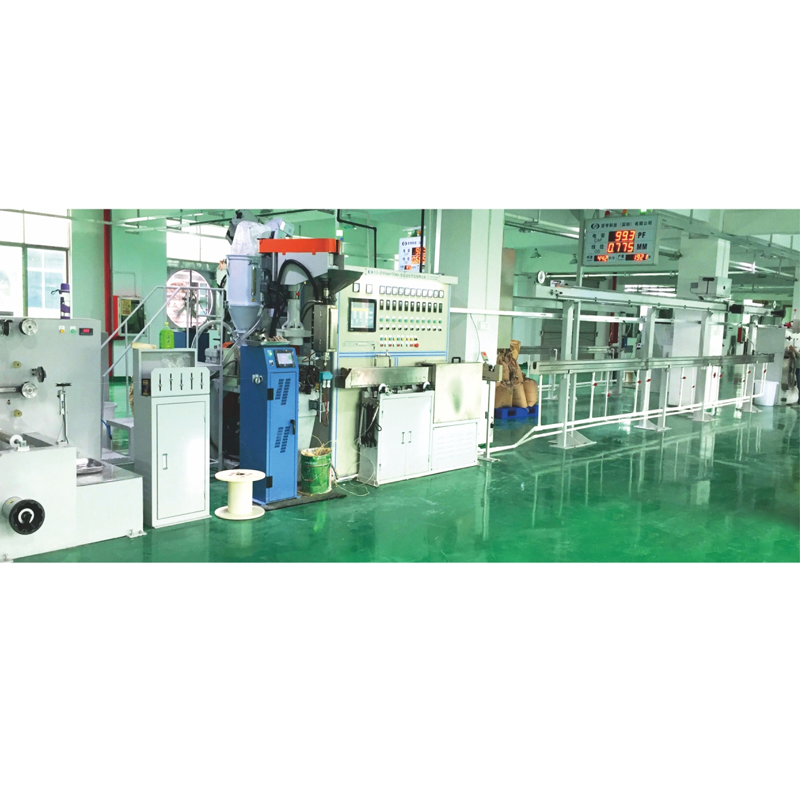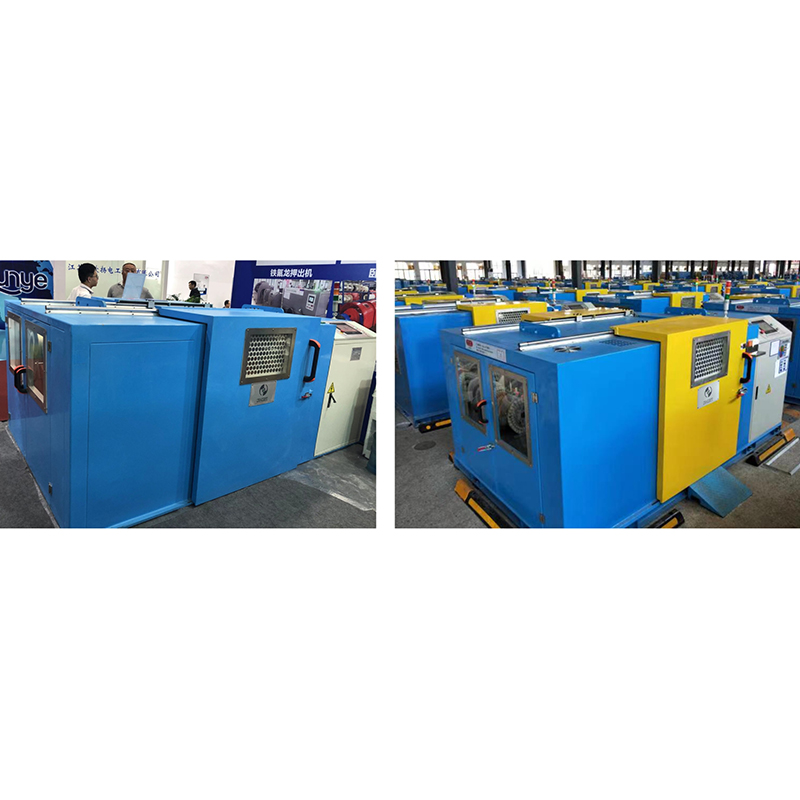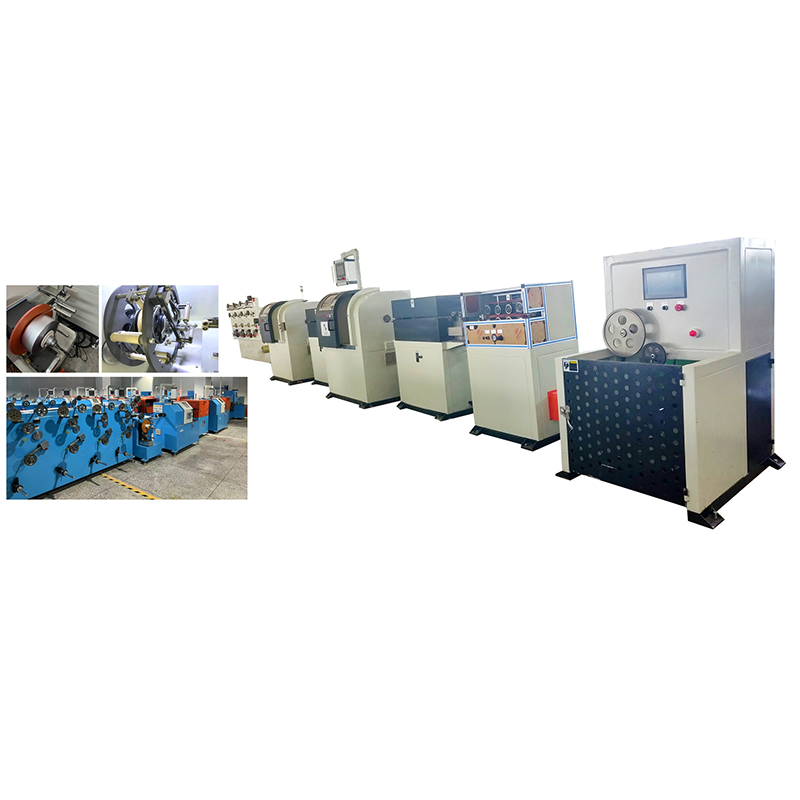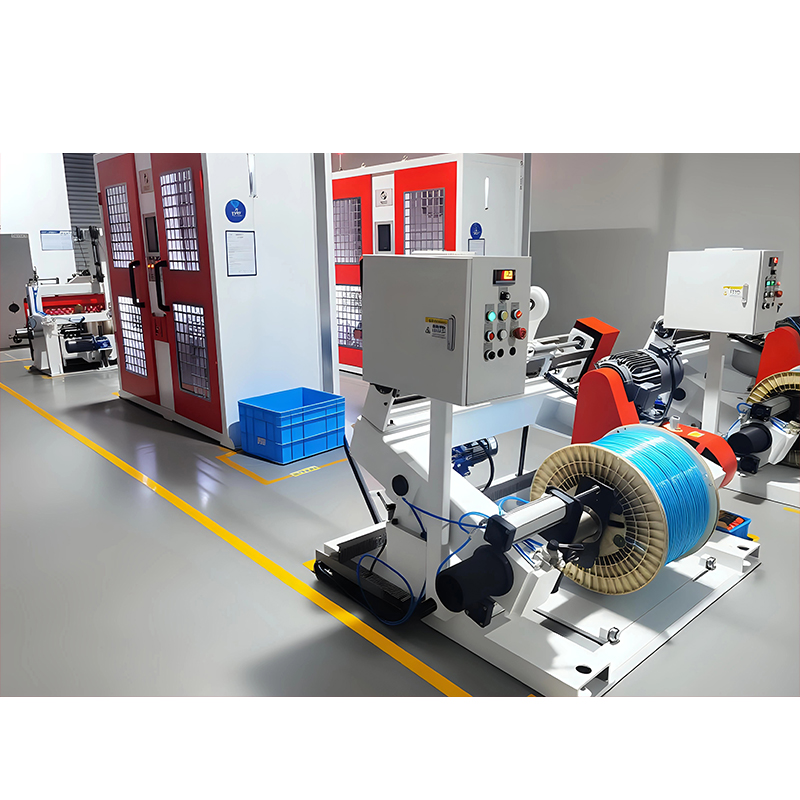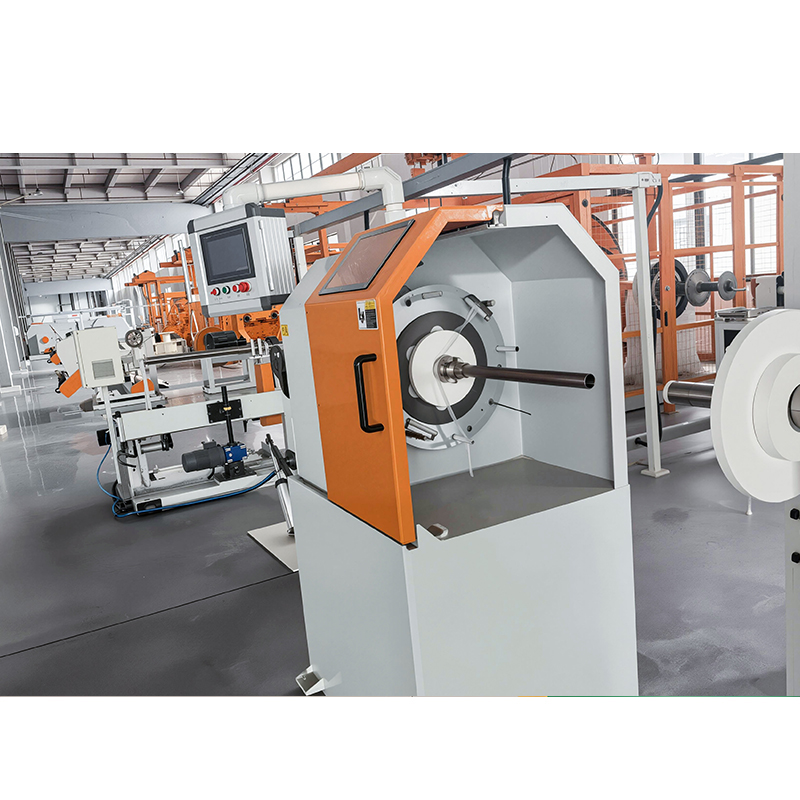




Strategická úloha a Stroj na výrobu káblov LAN v modernej sieťovej infraštruktúre
A Stroj na výrobu káblov LAN priamo určuje integritu signálu a priepustnosť vysokorýchlostných ethernetových sietí riadením sústrednosti, dĺžky skrútenia a hrúbky steny izolácie s presnosťou na úrovni mikrónov. V ére, kde kabeláž kategórie 6A a kategórie 8 podporuje dátové centrá 25GBASE-T a 40GBASE-T, technológie vytláčania a krútenia zabudované do výrobnej linky už nie sú len výrobnými nástrojmi, ale kritickými prostriedkami umožňujúcimi digitálnu konektivitu. Tento článok poskytuje faktické preskúmanie na základe údajov o tom, ako tieto stroje fungujú, aké prevádzkové kritériá definujú spoľahlivý systém a prečo sa investičné rozhodnutia musia posunúť od počiatočného porovnávania nákladov k dlhodobej návratnosti presnosti.
1. Dynamika trhu a požiadavky na objem výroby
Predpokladá sa, že celosvetový dopyt po štruktúrovanej kabeláži bude do roku 2030 rásť zloženým ročným tempom rastu o viac ako 8 % v dôsledku rozširovania hyperškálových dátových centier a upgradov podnikových 5G backhaul. Jedna vysoká rýchlosť Stroj na výrobu káblov LAN pracujúci pri rýchlosti 1 200 metrov za minútu dokáže vyprodukovať približne 2 800 kilometrov UTP kábla kategórie 6 za mesiac v trojzmennom režime, čo priamo spája kapitálové výdavky s dosiahnuteľnou mierou plnenia zmluvy.
Benchmark rýchlosti výroby
Špičkové linky dosahujú 1 200 až 1 500 metrov za minútu pre Mačka 6 UTP, zatiaľ čo Mačka 8 S-FTP zvyčajne beží rýchlosťou 400 až 600 metrov za minútu v dôsledku zložitejších fáz tienenia a páskovania.
Globálny objem zásielok
Ročné globálne dodávky drôtových a káblových strojov prekročili v roku 2023 24 000 kusov, pričom vyhradené linky na vytláčanie a skrúcanie káblov LAN predstavujú zhruba 12 % tohto objemu, podľa správ o priemyselnej výrobe.
Priepustnosť surovín
Jedna extrúzna linka spracováva 180 až 260 kilogramov polyetylénu s vysokou hustotou alebo fluórovaného etylénpropylénu za hodinu, v závislosti od prierezu vodiča a požiadaviek na hrúbku izolácie.
2. Základná technická architektúra vysokej presnosti Stroj na výrobu káblov LAN
Výkon hotového kábla je zablokovaný počas troch po sebe idúcich procesov: odvíjanie a predhrievanie vodiča, vytláčanie izolácie a krútenie párov s kontrolou spätného zákrutu. Akákoľvek odchýlka v týchto fázach sa premietne priamo do zlyhania spätnej straty alebo zhoršenia cudzích presluchov.
2.1 Extrúzia izolácie a kapacitná stabilita
Rozptyl kapacity musí zostať v rozmedzí plus alebo mínus 1,5 pikofaradov na meter, aby sa zaručila rovnomernosť impedancie pri 100 ohmoch. Dosahuje sa to pomocou laserových meračov priemeru a regulácie rýchlosti odťahu v uzavretej slučke integrovanej do Stroj na výrobu káblov LAN . Údaje z auditov výrobných poschodí ukazujú, že linky vybavené dvojosovými laserovými mikrometrami znižujú excentricitu izolácie pod 8 mikrónov v porovnaní s 22 mikrónov na konvenčných jednoosových systémoch.
- Teplota predohrevu vodiča: 80 až 110 stupňov Celzia pre pevnú meď, ktorá zaisťuje rovnomernú priľnavosť a zabraňuje vzniku dutín.
- Tlak taveniny extrúzie: Udržiava sa medzi 150 a 280 bar v závislosti od konštrukcie skrutky a triedy materiálu.
- Dĺžka chladiaceho žľabu: Typicky 12 až 20 metrov so segmentovanými zónami teploty vody na kontrolu kryštalinity.
2.2 Presnosť skrútenia páru a dĺžky položenia
Rozdielne dĺžky uloženia medzi štyrmi pármi sú nevyhnutné na potlačenie presluchov na blízkom konci. Moderný Stroj na výrobu káblov LAN používa servopohonné jednotky back-twist, ktoré zachovávajú presnosť dĺžky pokládky v rozmedzí plus alebo mínus 0,5 milimetra. Pre kategóriu 6A sa typické dĺžky pokládky pohybujú od 9,8 milimetrov do 18,2 milimetrov naprieč štyrmi pármi, pričom každý pár je špecificky náhodný, aby sa zabránilo periodickému spájaniu.
| Kategória káblov | Maximálna frekvencia | Typický rozsah dĺžky pokládky | Pomer skrútenia späť a skrútenia |
|---|---|---|---|
| Mačka 5e | 100 MHz | 12,0 - 25,0 mm | 1:1,02 |
| Cat 6 | 250 MHz | 10,0 - 20,5 mm | 1:1,04 |
| Mačka 6A | 500 MHz | 9,8 - 18,2 mm | 1:1,06 |
| Cat 8 | 2000 MHz | 6,5 - 15,0 mm | 1:1,08 |
Porovnanie požiadaviek na dĺžku skrúteného uloženia a pomerov spätného skrútenia v rámci kategórií ethernetových káblov vo vysokovýkonnom prostredí výroby káblov LAN.
3. Analýza nákladovej štruktúry a návratnosti investícií
Celkové náklady na vlastníctvo a Stroj na výrobu káblov LAN siaha ďaleko za fakturovanú cenu, pričom dominantnými dlhodobými faktormi sú spotreba energie, opotrebovanie nástrojov a šrotovnosť. Základná linka schopná výroby Cat 6 môže stáť medzi 180 000 a 250 000 $, zatiaľ čo plne automatizovaný systém kompatibilný s Cat 8 s in-line iskrovým testovaním a označením plášťa presahuje 600 000 $.
Profil spotreby energie
Vytlačovacia linka strednej triedy spotrebuje počas nepretržitej prevádzky približne 85 až 110 kilowattov. Pri sadzbe priemyselnej elektriny 0,09 USD za kilowatthodinu dosahujú ročné náklady na energiu približne 78 000 USD za predpokladu 8 000 prevádzkových hodín podľa referenčných hodnôt výroby energie z roku 2024.
Zníženie šrotovného
Stroje s automatickou reguláciou kapacity a detekciou hrudiek znižujú plytvanie materiálom zo 4,2 percenta na menej ako 1,8 percenta. Pre závod spracúvajúci 500 ton polyetylénu ročne to znamená priamu úsporu 145 000 USD ročne.
Životný cyklus nástrojov
Vytláčacie skrutky a valce si zvyčajne vyžadujú výmenu po 15 000 až 20 000 prevádzkových hodinách, zatiaľ čo ozubené kolesá skrúcacieho stroja vydržia približne 12 000 hodín, kým sa presnosť zníži nad prijateľnú hranicu.
4. Výberové kritériá: Hodnotenie a Stroj na výrobu káblov LAN pre špecifické káblové štandardy
Rozhodnutia o obstarávaní by sa mali riadiť skôr cieľovými požiadavkami na certifikáciu káblov a škálovateľnosťou výroby než teoretickými maximálnymi špecifikáciami. Nasledujúce kritériá tvoria základ prísneho hodnotiaceho procesu.
- Pripravenosť na certifikáciu frekvenčného pásma: Overte, či integrácia elektrického testu linky podporuje zametanie sieťového analyzátora až do 2 000 megahertzov pre kvalifikáciu Cat 8.
- Aplikačné moduly tienenia: Pre konštrukcie S-FTP a F-FTP musí stroj obsahovať presné pozdĺžne ovíjacie a opletacie hlavy s reguláciou napätia pod variáciou 0,5 newtonu.
- In-line testovacie napätie iskry: Nepretržité testovanie iskier jednosmerným prúdom pri 2,5 až 5 kilovoltoch v závislosti od typu izolácie deteguje dierky pred opláštením, čím sa znížia nároky na poruchu poľa o viac ako 60 percent.
- Označenie plášťa a kódovanie dĺžky: Pre certifikáciu štruktúrovanej kabeláže a kontrolu zásob je povinné označovanie dĺžky horúcou fóliou alebo atramentovou tryskou s presnosťou 0,2 percenta.
- Čas výmeny: Dobre navrhnutá linka umožňuje úplnú zmenu medzi typmi káblov za menej ako 45 minút v porovnaní s 90 až 120 minútami na starších modeloch.
5. Prevádzkové osvedčené postupy a optimalizácia priepustnosti
Maximalizácia výstupu a Stroj na výrobu káblov LAN vyžaduje dôsledné dodržiavanie plánov preventívnej údržby a monitorovanie procesov v reálnom čase. Výrobné údaje naznačujú, že linky udržiavané v 400-hodinovom cykle dosahujú 92 percent celkovej účinnosti zariadenia, zatiaľ čo linky s 800-hodinovým cyklom klesajú na 78 percent.
- Kalibrácia napnutia remeňa by sa mali overiť každých 200 hodín, aby sa zabránilo posunu predĺženia vodiča.
- Chladenie závitovky extrudéra prietok vody musí zostať v rozmedzí 8 až 12 litrov za minútu, aby sa zabránilo degradácii materiálu v zóne podávania.
- Mazanie otočnej hlavy s vysokoteplotným syntetickým mazivom každých 300 hodín znižuje riziko zlyhania ložísk.
- Frekvencia čistenia matrice priamo ovplyvňuje konzistenciu povrchovej úpravy a malo by sa vyskytnúť pri každej zmene zmeny.
6. Často kladené otázky o Stroj na výrobu káblov LAN Operácie
Aká je typická doba návratnosti pre výrobnú linku vysokorýchlostných káblov LAN?
Linka produkujúca 2 500 kilometrov káblov kategórie 6 mesačne s priemernou hrubou maržou 22 percent zvyčajne dosahuje plnú návratnosť v priebehu 18 až 26 mesiacov, na základe modelov odvetvových nákladov na rok 2024. Zohľadnenie optimalizácie energie a zníženie šrotovného to môže skrátiť na 14 mesiacov v regiónoch s nižšími tarifami za elektrinu.
Môže jeden stroj produkovať UTP aj tienené káble LAN?
Áno, ale vyžaduje si to modulárne nadväzujúce vybavenie vrátane zasúvateľných fóliových baliacich jednotiek a opletení. A Stroj na výrobu káblov LAN nakonfigurované s rýchlo vymeniteľnými tieniacimi modulmi môžu prepínať medzi konštrukciami UTP, F-UTP a S-FTP, hoci doba cyklu pre úplnú rekonfiguráciu je v priemere 60 až 90 minút v závislosti od odbornosti operátora a dizajnu linky.
Ako ovplyvňuje kvalita vodiča výkon stroja?
Medené vodiče s toleranciou priemeru užšou ako plus alebo mínus 0,002 milimetra sú nevyhnutné pre stabilnú extrúziu. Vodiče prekračujúce túto toleranciu spôsobujú kapacitné skoky, ktoré nie Stroj na výrobu káblov LAN Riadiaci systém dokáže plne kompenzovať, čo má za následok až o 7 percent dodatočný odpad a občasné poruchy impedancie.
Aké testovacie zariadenie sa musí integrovať s výrobnou linkou?
In-line sieťové analyzátory, ktoré vykonávajú merania s rozmietanou frekvenciou do 1 500 megahertzov alebo vyšších, nie sú pre výrobu Cat 6A a Cat 8 možné. Tieto systémy poskytujú spätnú väzbu v reálnom čase o strate štrukturálnej návratnosti a údajoch o presluchoch na blízkom konci, čo umožňuje Stroj na výrobu káblov LAN na automatické nastavenie dĺžky pokládky a napätia v priebehu niekoľkých sekúnd.
7. Varianty konštrukcie káblov a prispôsobivosť stroja
Rôzne ethernetové štandardy vyžadujú zásadne odlišné konštrukcie káblov a Stroj na výrobu káblov LAN musí obsahovať pevné alebo lankové vodiče, rôzne izolačné materiály a viaceré konfigurácie tienenia bez zníženia rýchlosti linky.
| Typ konštrukcie | Merač vodiča | Izolačný materiál | Tieniace vrstvy | Typická rýchlosť stroja |
|---|---|---|---|---|
| UTP kat. 6 | 23 AWG Pevné | HDPE | žiadne | 1100 m/min |
| F-UTP Cat 6A | 23 AWG Pevné | HDPE FEP koža | Celkovo Fólia | 650 m/min |
| S-FTP Cat 7 | 22 AWG Pevné | FEP | Pár fóliových overalov | 380 m/min |
| S-FTP Cat 8 | 22 AWG Pevné | FEP | Pár fóliových overalov | 300 m/min |
Testy rýchlosti výroby pre rôzne konštrukcie káblov LAN spracované na modernom stroji na výrobu káblov LAN, čo ilustruje, ako zložitosť tienenia priamo ovplyvňuje priepustnosť.
8. Kontrola životného prostredia a manipulácia s materiálom
Okolité podmienky vo výrobnej hale priamo ovplyvňujú výstupnú kvalitu akéhokoľvek Stroj na výrobu káblov LAN . Kolísanie teploty presahujúce 3 stupne Celzia počas posunu môže zmeniť priemer izolácie až o 0,015 milimetra v dôsledku zmien viskozity v tavenine polyméru, čo je dostatočné na posunutie impedancie za hranicu 100 plus alebo mínus 5 ohmov.
- Výrobná nastavená teplota: 22 plus mínus 2 stupne Celzia, s relatívnou vlhkosťou udržiavanou medzi 40 a 60 percentami.
- Sušenie materiálu: Polyetylénové a FEP pelety vyžadujú odvlhčované sušenie pri teplote 70 až 90 stupňov Celzia minimálne 3 hodiny pred vstupom do násypky extrudéra.
- Uloženie medeného vodiča: Cievky sa musia uchovávať v priestoroch s kontrolovanou klímou, aby sa zabránilo oxidácii povrchu, ktorá zhoršuje priľnavosť a spôsobuje občasné poruchy kontinuity počas krútenia.
9. Porovnávacie hodnotenie úrovní automatizácie
A Stroj na výrobu káblov LAN s plne automatizovaným riadením procesu dosahuje výrazne užšie rozloženie parametrov v porovnaní s poloautomatickými ekvivalentmi. Rozdiel je najvýraznejší v produkcii kategórie 8, kde manuálne úpravy nedokážu reagovať dostatočne rýchlo na udržanie vyhovujúcich okrajov presluchov na blízkom konci nad 5 decibelov v porovnaní s limitnou čiarou.
Manuálne nastavenie ovládania
Operátori upravujú dĺžku pokládky a napätie na základe pravidelného testovania vzoriek. Miera šrotovného je v priemere 5,1 percenta. Vhodné pre výrobu Cat 5e, kde sú požiadavky na frekvenciu menej prísne.
Poloautomatická linka
Integrované ovládanie priemeru v uzavretej slučke, ale parametre krútenia sa nastavujú manuálne. Miera šrotovného okolo 3,0 percenta. Vhodné pre Cat 6 a niektoré Cat 6A konštrukcie s starostlivým dohľadom.
Plne automatizovaný systém
Kapacita a spätná väzba v reálnom čase nastavujú dĺžku položenia, napätie a spätný zákrut súčasne. Miera šrotovného pod 1,8 percenta. Vyžaduje sa pre konzistentné výnosy certifikácie Cat 8 nad 94 percent.
10. Dlhodobá spoľahlivosť a plánovanie údržby
Neplánovaná odstávka na a Stroj na výrobu káblov LAN náklady medzi 1 800 a 3 200 USD za hodinu v strate výrobnej hodnoty, v závislosti od kategórie vyrábaných káblov. Implementácia programu údržby založeného na stave s použitím snímačov vibrácií na prevodovkách extrudérov a krútiacich hlavách predlžuje stredný čas medzi poruchami z približne 2 400 hodín na viac ako 5 000 hodín na základe záznamov o údržbe zo stredne veľkých zariadení na výrobu káblov.
Inventár náhradných dielov by mal zahŕňať minimálne jednu kompletnú zostavu skrutky a valca, dve sady ložísk s otočnou hlavou, tri sady remeňov navijaka a sortiment vytláčacích nástrojov s priemerom otvoru od 0,45 milimetra do 1,2 milimetra na pokrytie bežných priemerov vodičov od 24 AWG do 22 AWG. $